Email:
hddt.thepphuongphuchau@gmail.com
 8:00 AM - 17:00 PM
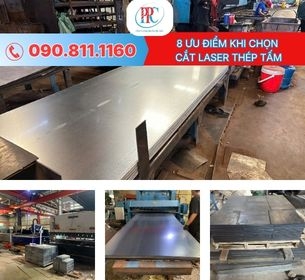
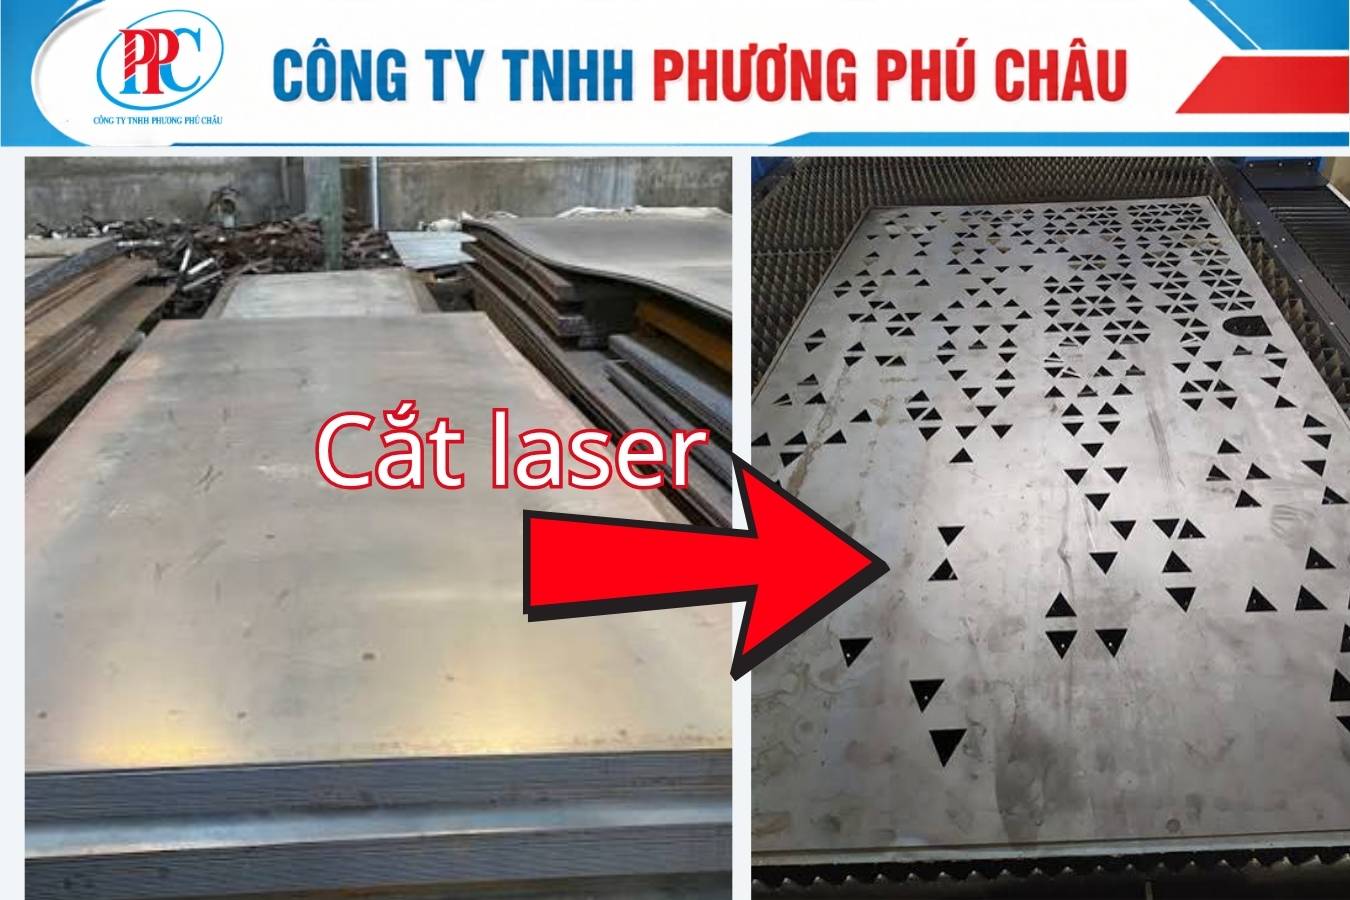
Cắt laser thép tấm không chỉ là cách dùng chùm tia laser fiber điều khiển CNC để cắt phôi theo bản vẽ mà còn là giải pháp giúp chi tiết đúng kích thước ngay từ khâu đầu, giảm công mài sửa và khoan lại tại công trình. Máy đọc file DXF và cắt cả đường bao lẫn lỗ bu lông trong một lần gá, nên các lỗ trùng tâm với bản vẽ mà không cần lấy dấu thủ công. Tại Phương Phú Châu, cắt laser là công đoạn đầu tiên trong quy trình gia công thép tấm trọn gói, đi cùng chấn, bo cạnh và cung cấp phôi từ kho.
Trong bài viết này, hãy cùng Phương Phú Châu tìm hiểu cắt laser thép tấm là gì, cách chọn khí cắt và độ dày phù hợp, cách tính giá theo mét cắt cùng checklist chuẩn bị bản vẽ để nhận báo giá nhanh và chính xác.
Tóm tắt nhanh
Cắt laser thép tấm là phương pháp dùng tia laser fiber hội tụ, kết hợp khí cắt (oxy, nitơ hoặc khí nén), để cắt thép theo đường chạy lập trình từ file DXF/DWG. Khe cắt hẹp, vùng ảnh hưởng nhiệt nhỏ nên chi tiết ít cong vênh, lỗ và biên dạng phức tạp cắt được trong một lần gá. Giá cắt laser thép tấm thường tính theo tổng mét đường cắt và số điểm xỏ, thay đổi theo độ dày, loại khí, số lượng và tiền phôi thép. Phương pháp này phù hợp nhất với tấm mỏng và trung bình; tấm rất dày nên so sánh thêm với cắt plasma, oxy-gas.
Giới thiệ tổng quan về cắt laser thép tấm
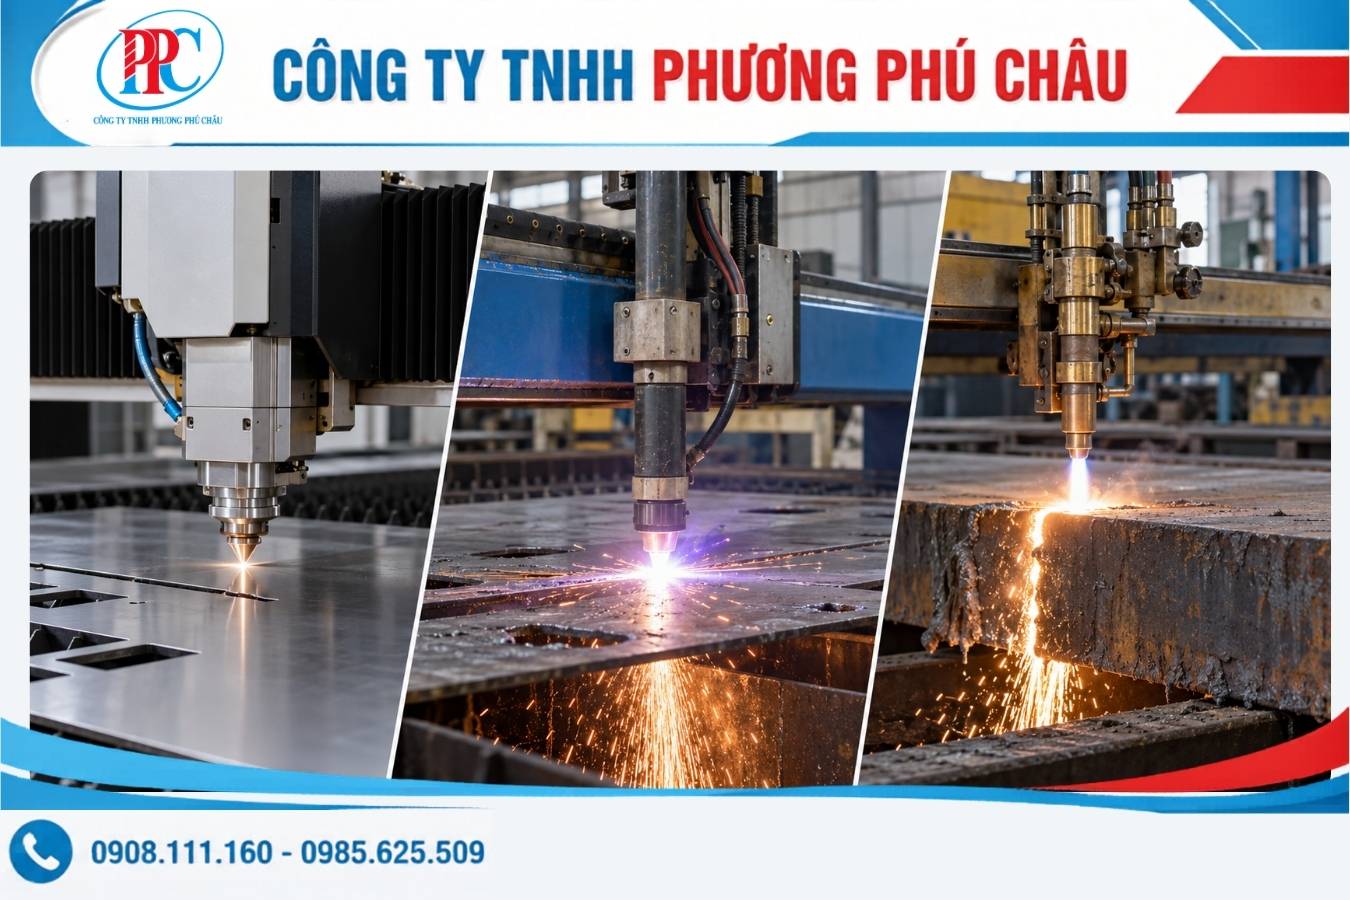
Cắt laser thép tấm là phương pháp tập trung năng lượng tia laser vào một điểm rất nhỏ để nung chảy thép, sau đó dùng luồng khí áp lực thổi kim loại lỏng ra khỏi rãnh cắt. Đầu cắt di chuyển theo chương trình CNC được lập từ bản vẽ, nên mọi chi tiết trong lô đều giống nhau về biên dạng. Với máy laser fiber, bước sóng khoảng 1,07 µm được thép hấp thụ tốt, giúp cắt nhanh ở nhóm tấm mỏng và trung bình.
So với cắt bằng máy cắt đĩa, cắt gió đá hay đột dập thủ công, gia công cắt laser thép tấm mang lại những lợi ích cụ thể sau:
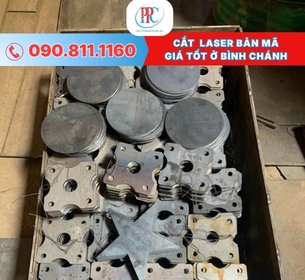
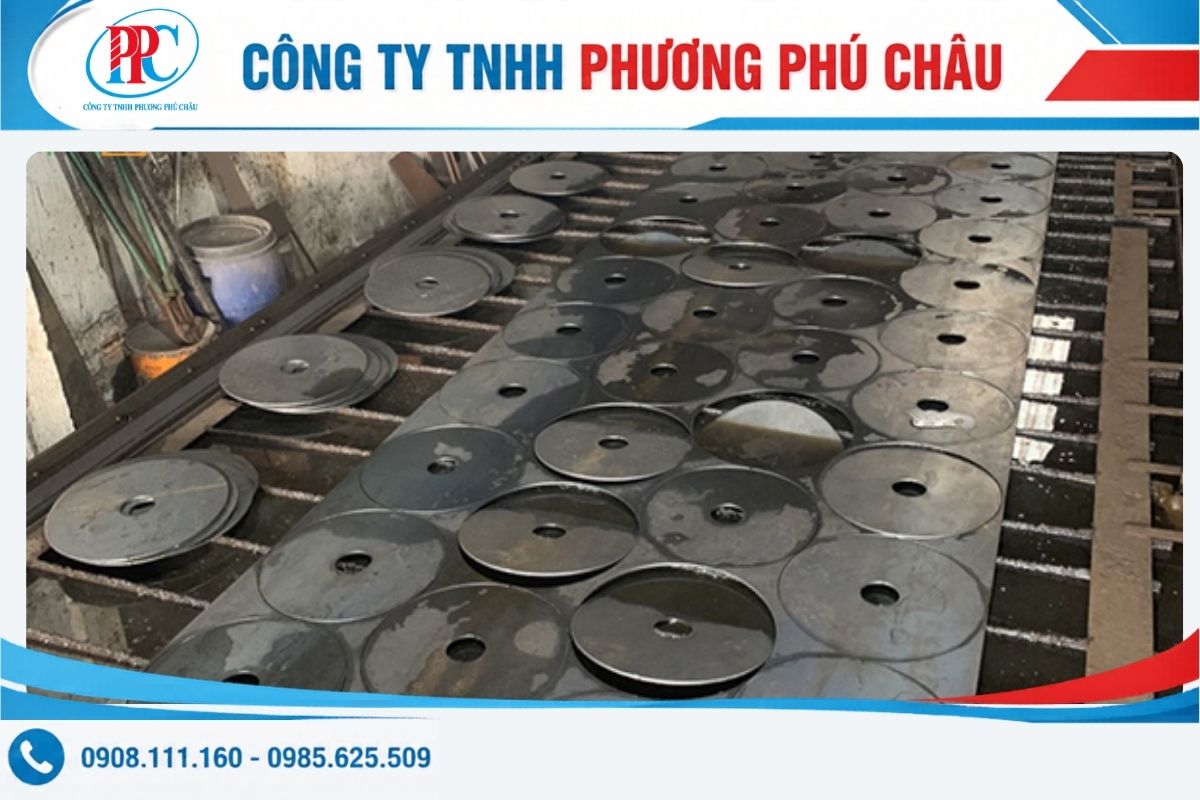
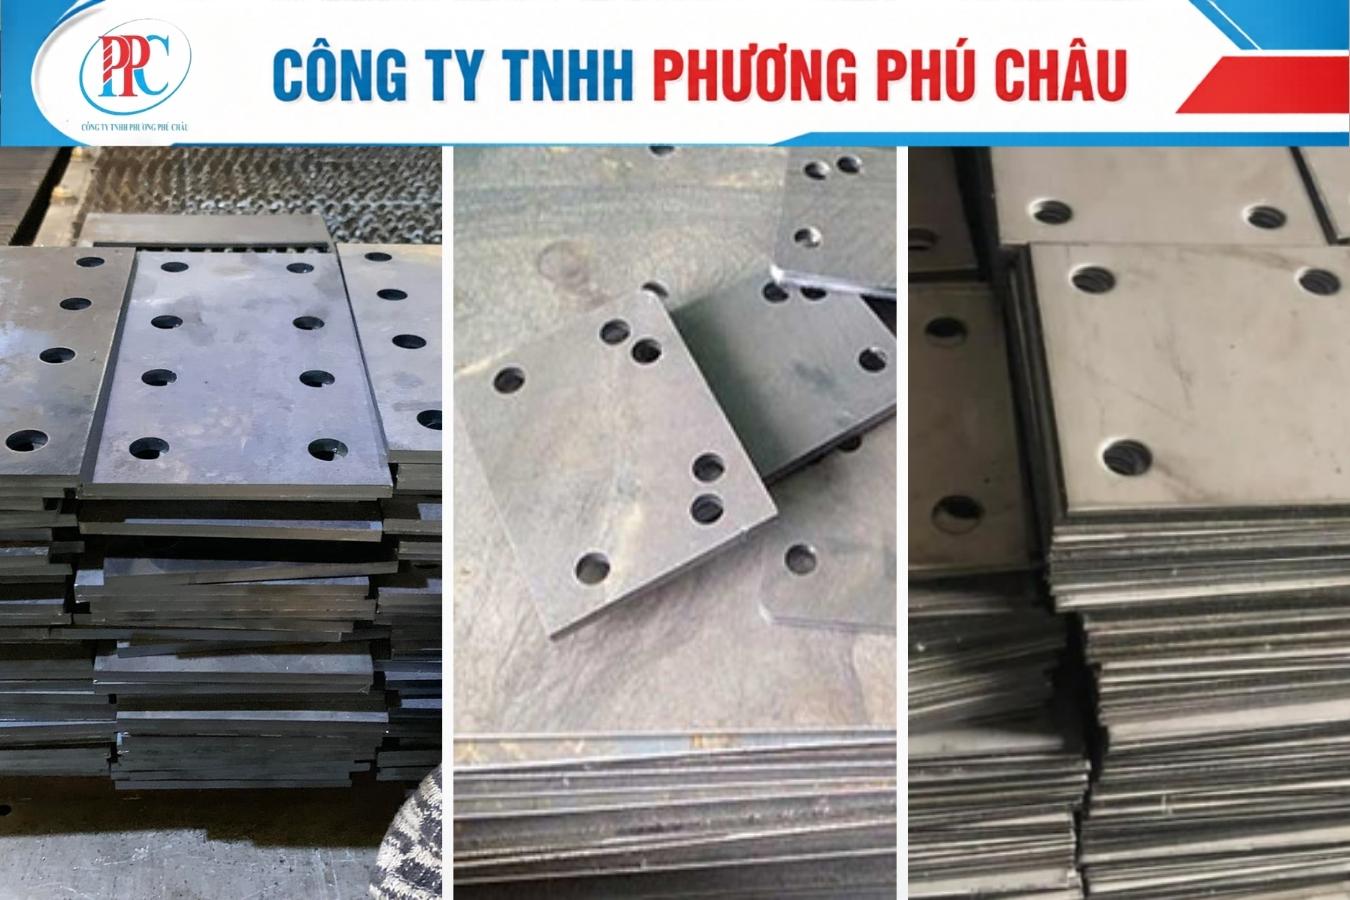
- Lỗ trùng tâm với bản vẽ: Đường bao và lỗ bu lông được cắt trong cùng một lần gá theo tọa độ CNC. Nhờ đó bản mã, mặt bích lắp vào là khớp bu lông, không phải khoan doa lại tại công trình.
- Khe cắt hẹp, tiết kiệm phôi: Rãnh cắt chỉ khoảng vài phần mười milimét nên các chi tiết đặt sát nhau trên tấm. Điều này giúp giảm phần thép thừa bỏ đi so với cắt gió đá.
- Ít cong vênh: Nhiệt chỉ tập trung ở vùng rất hẹp quanh đường cắt. Tấm mỏng 1–3 mm vì vậy giữ phẳng tốt hơn khi cắt bằng phương pháp nhiệt diện rộng.
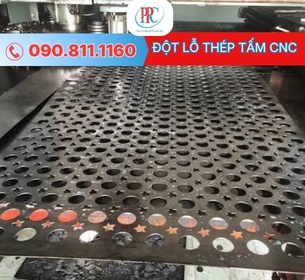
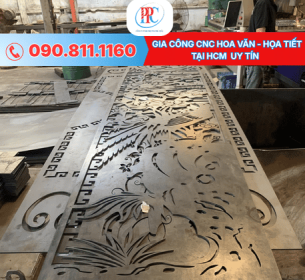
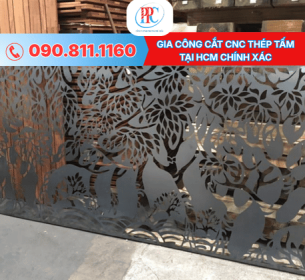
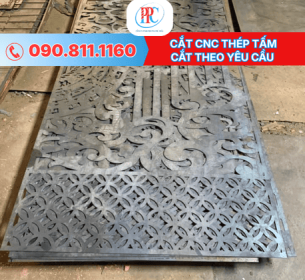
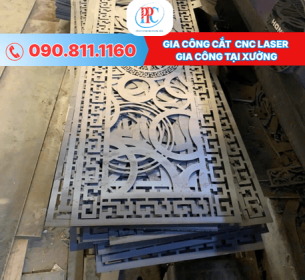
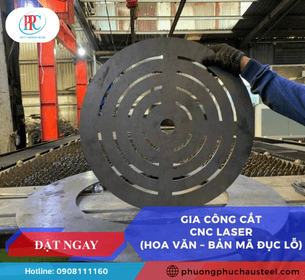
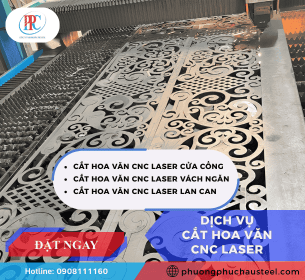
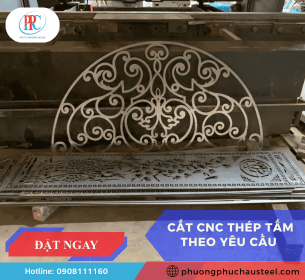
- Cắt được biên dạng phức tạp: Lỗ oval, rãnh khóa, hoa văn, góc bo nhỏ đều chạy được theo file mà không cần làm khuôn. Đây là lựa chọn phù hợp với chi tiết đặt theo mẫu riêng hoặc số lượng ít.
- Mép cắt sạch, giảm công mài: Khi thông số khí và tốc độ phù hợp, mép cắt gần như không bám xỉ. Chi tiết có thể chuyển sang chấn hoặc hàn sau khi xử lý ba via nhẹ.
- Đồng đều cả lô hàng: Chương trình cắt được lưu lại để chạy lô sau. Đơn đặt lại sau vài tháng vẫn ra kích thước giống lô đầu.
Các công đoạn cắt laser CNC thép tấm tại xưởng
Một đơn cắt laser CNC thép tấm đi qua 5 công đoạn, từ kiểm tra file đến kiểm tra kích thước trước khi giao. Mỗi công đoạn có một vai trò riêng, và lỗi ở bước đầu sẽ kéo theo sai lệch ở toàn bộ lô chi tiết.
Bóc tách bản vẽ - Kiểm tra file trước khi lập trình
Kỹ thuật viên mở file DXF hoặc DWG để kiểm tra tỷ lệ, đường bao có khép kín không và có nét vẽ trùng hay không. Đồng thời, xưởng đối chiếu độ dày, mác thép và số lượng với yêu cầu của bạn. Bước này giúp phát hiện các lỗi như lỗ quá nhỏ so với độ dày hoặc lỗ quá sát mép trước khi cắt phôi thật.
Xếp phôi (nesting) - Tối ưu chi tiết trên khổ tấm
Phần mềm xếp phôi sắp các chi tiết cùng độ dày lên khổ tấm như 1250 × 2500 mm hoặc 1250 × 3000 mm sao cho phần dư ít nhất. Chi tiết nhỏ được đặt vào khoảng trống giữa chi tiết lớn, các cạnh thẳng có thể dùng chung đường cắt. Nhờ đó tiền phôi trên mỗi chi tiết giảm, nhất là với đơn có nhiều mã chi tiết khác nhau.
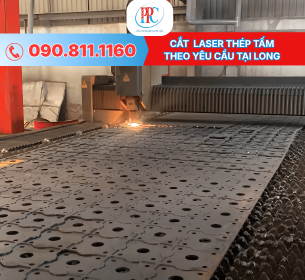
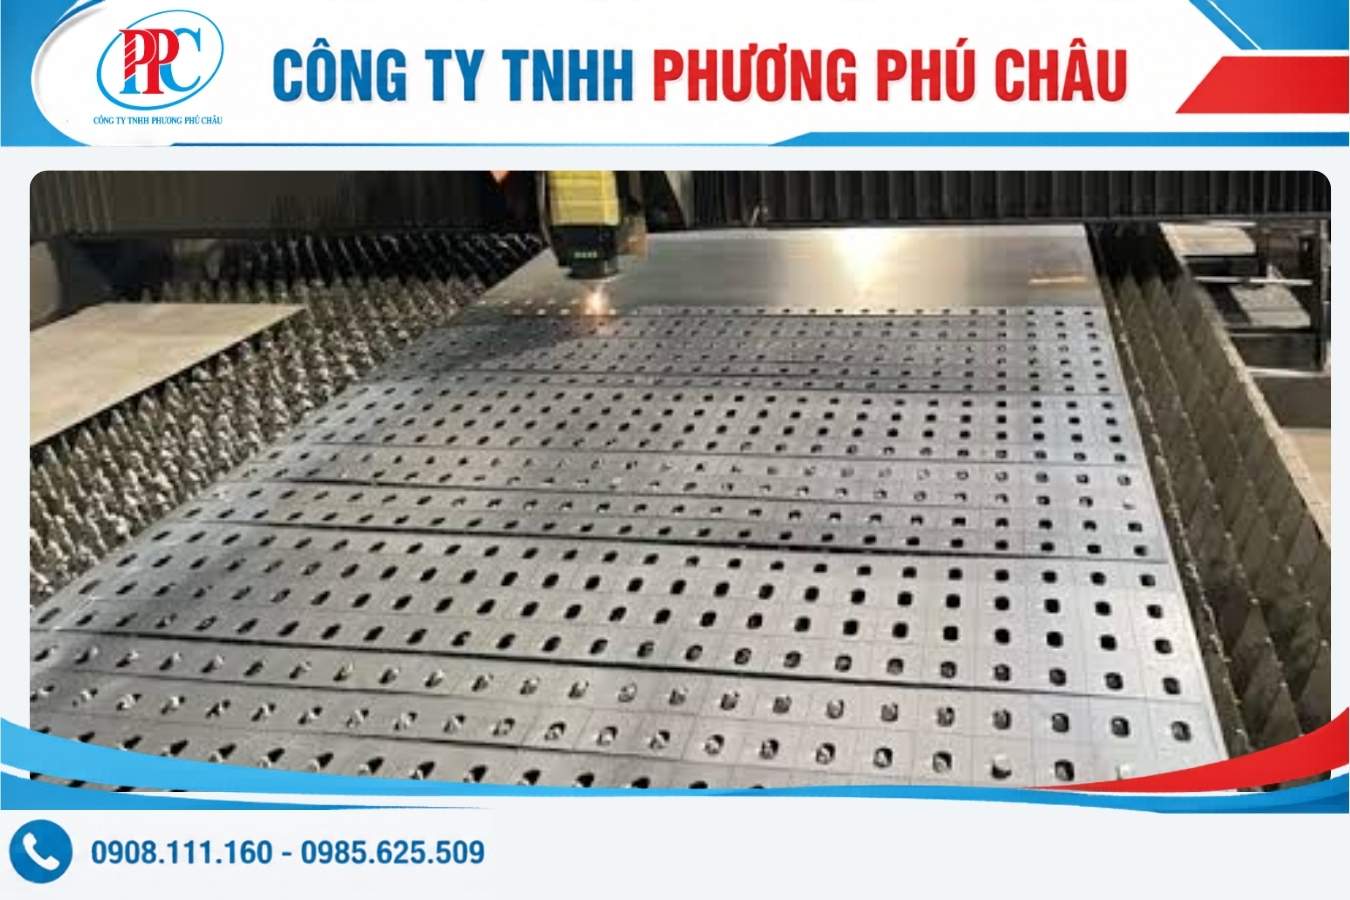
Cắt laser fiber - Tạo đường bao và lỗ trong một lần gá
Máy cắt laser fiber thường cắt lỗ và rãnh bên trong trước, đường bao ngoài sau, để chi tiết không bị xê dịch khi đang cắt. Thông số công suất, tốc độ, áp suất khí được chọn theo độ dày và mác thép. Bạn có thể tham khảo thêm năng lực và các dạng chi tiết mà dịch vụ CNC laser thép tấm của xưởng đang nhận.
Tách chi tiết, xử lý ba via - Hoàn thiện trước khi chấn hoặc hàn
Sau khi cắt, chi tiết được tách khỏi khung tấm, các điểm giữ nhỏ (micro-joint) được bẻ và mài phẳng. Mép cắt còn xỉ bám nhẹ ở mặt dưới sẽ được xử lý ba via. Bước này giúp chi tiết an toàn khi cầm và không làm lệch góc khi đưa vào máy chấn.
Kiểm tra kích thước - Đối chiếu bản vẽ trước khi giao
Chi tiết đầu lô được đo lại kích thước bao, đường kính lỗ và khoảng cách tâm lỗ so với bản vẽ. Khi chi tiết đầu đạt, máy mới chạy tiếp toàn bộ số lượng. Cách làm này giúp sai lệch được phát hiện ở 1 chi tiết thay vì cả lô.
Chọn khí cắt laser thép tấm: Oxy, nitơ hay khí nén
Khí cắt quyết định màu mép cắt, tốc độ cắt và chi phí của đơn hàng. Với thép carbon, oxy thường dùng cho tấm dày, còn nitơ hoặc khí nén dùng cho tấm mỏng cần mép sáng. Bảng dưới đây giúp bạn chọn đúng loại khí theo mục đích dùng chi tiết:
| Khí cắt | Cách hoạt động | Mép cắt | Phù hợp với |
|---|---|---|---|
| Oxy (O₂) | Phản ứng cháy với thép, bổ sung nhiệt cho tia laser | Sẫm màu, có lớp oxit mỏng | Thép carbon trung bình và dày, bản mã, chi tiết sẽ sơn sau khi mài |
| Nitơ (N₂) | Khí trơ, chỉ thổi kim loại nóng chảy, không gây oxy hóa | Sáng, không oxit | Thép mỏng, inox, thép mạ kẽm, chi tiết hàn hoặc sơn tĩnh điện trực tiếp |
| Khí nén | Hỗn hợp chủ yếu nitơ và oxy, lấy từ máy nén | Hơi xám, oxit nhẹ | Thép mỏng số lượng lớn, chi tiết không đòi hỏi mép sáng |
Trên thực tế, mép cắt bằng oxy có lớp oxit có thể làm sơn tĩnh điện bong ở cạnh nếu không mài hoặc phun cát trước. Ngược lại, cắt bằng nitơ cho mép sạch nhưng tốn khí hơn, nên đơn giá thường cao hơn ở cùng độ dày. Vì vậy, khi gửi yêu cầu, bạn nên ghi rõ chi tiết sẽ hàn, sơn hay để mạ kẽm nhúng nóng để xưởng chọn khí phù hợp.
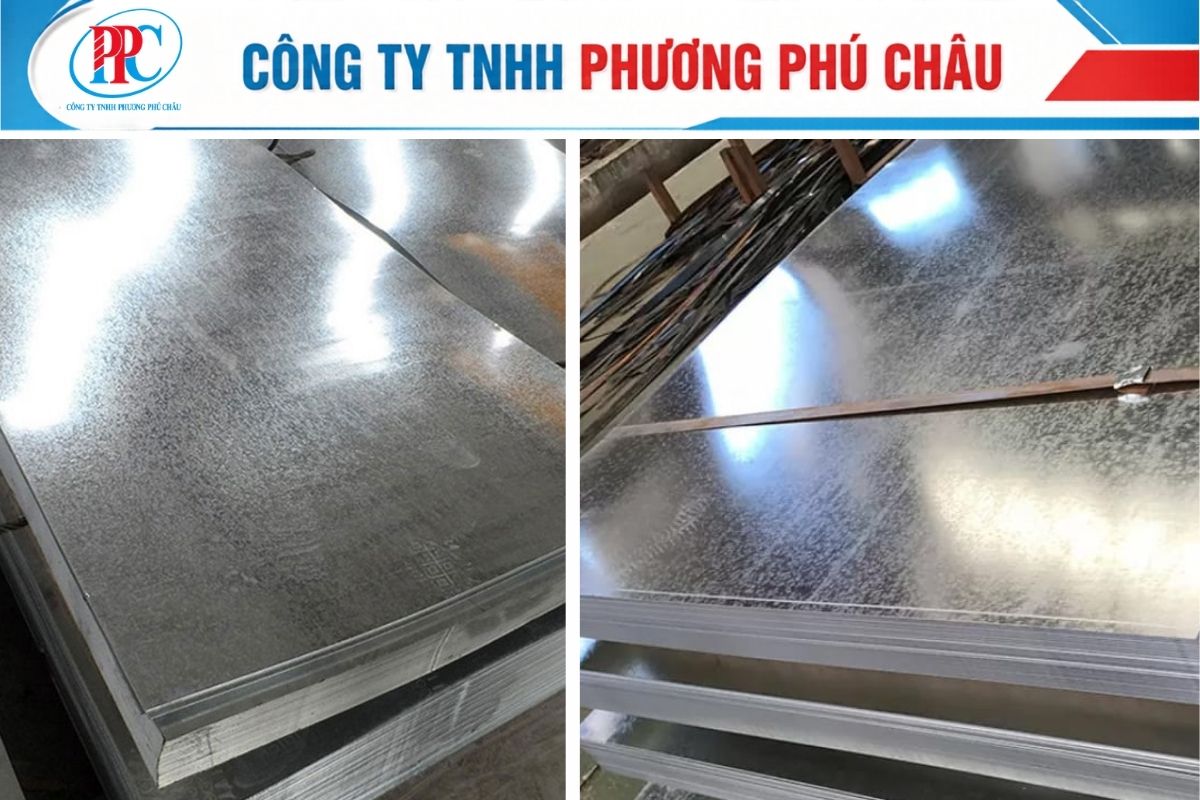
Riêng với thép tấm mạ kẽm, lớp kẽm tại mép cắt sẽ bay hơi trong quá trình cắt. Chi tiết dùng ngoài trời vì vậy nên được sơn kẽm lạnh lại ở mép để hạn chế gỉ từ cạnh vào.
Độ dày thép tấm cắt laser bao nhiêu là phù hợp?
Độ dày cắt được phụ thuộc vào công suất nguồn laser của từng máy, nhưng hiệu quả nhất vẫn là nhóm thép tấm mỏng và trung bình. Khi tấm càng dày, tốc độ cắt giảm, mép cắt dễ côn và chi phí trên mỗi mét cắt tăng nhanh. Bạn có thể hình dung theo 3 nhóm độ dày sau:
- Thép mỏng (khoảng 0,5–3 mm): Đây là nhóm laser fiber cắt nhanh và sạch nhất, phù hợp vỏ tủ điện, máng cáp, pát, ke góc. Điểm cần lưu ý là chi tiết dài, mảnh dễ vênh nhẹ nên cần xếp thứ tự cắt hợp lý.
- Thép trung bình (khoảng 4–12 mm): Laser vẫn cho lỗ tròn đều và khoảng cách tâm lỗ ổn định, phù hợp bản mã, mặt bích, gân tăng cứng. Mép cắt bằng oxy ở nhóm này thường cần mài nhẹ nếu chi tiết sơn phủ.
- Thép dày (trên 12 mm): Laser công suất lớn vẫn cắt được, nhưng tốc độ chậm và lỗ nhỏ có độ côn rõ hơn. Với tấm rất dày, cắt plasma hoặc oxy-gas thường tiết kiệm chi phí hơn khi không cần độ chính xác cao.
Nếu đang phân vân giữa các phương pháp, bạn có thể đọc bài so sánh công nghệ cắt laser, plasma và oxy-gas để chọn theo độ dày và yêu cầu mép cắt. Khi đặt hàng, bạn chỉ cần gửi độ dày, mác thép và bản vẽ để xưởng xác nhận khả năng cắt trước khi báo giá.
Cách tính giá cắt laser thép tấm theo mét cắt
Giá cắt laser thép tấm thường được tính từ tổng chiều dài đường cắt (mét) nhân đơn giá theo độ dày, cộng thêm số điểm xỏ lỗ và tiền phôi nếu bạn mua thép kèm gia công. Vì vậy, hai chi tiết cùng kích thước bao nhưng khác số lỗ sẽ có giá khác nhau. Các yếu tố ảnh hưởng trực tiếp đến báo giá gồm:
- Tổng mét cắt: Gồm chu vi đường bao và chu vi tất cả các lỗ, rãnh bên trong. Chi tiết nhiều lỗ nhỏ có mét cắt lớn hơn hẳn chi tiết trơn.
- Số điểm xỏ (pierce): Mỗi lỗ hoặc đường bao cần một lần tia laser đục thủng tấm trước khi cắt. Tấm càng dày, thời gian xỏ càng lâu nên chiếm phần đáng kể trong chi phí.
- Độ dày và loại khí: Tấm dày cắt chậm hơn, còn cắt nitơ tốn khí hơn cắt oxy. Hai yếu tố này quyết định đơn giá trên mỗi mét cắt.
- Số lượng và xếp phôi: Chi phí lập trình và gá tấm được chia cho số chi tiết trong đơn. Đơn ít chi tiết vì vậy có giá mỗi cái cao hơn đơn số lượng lớn.
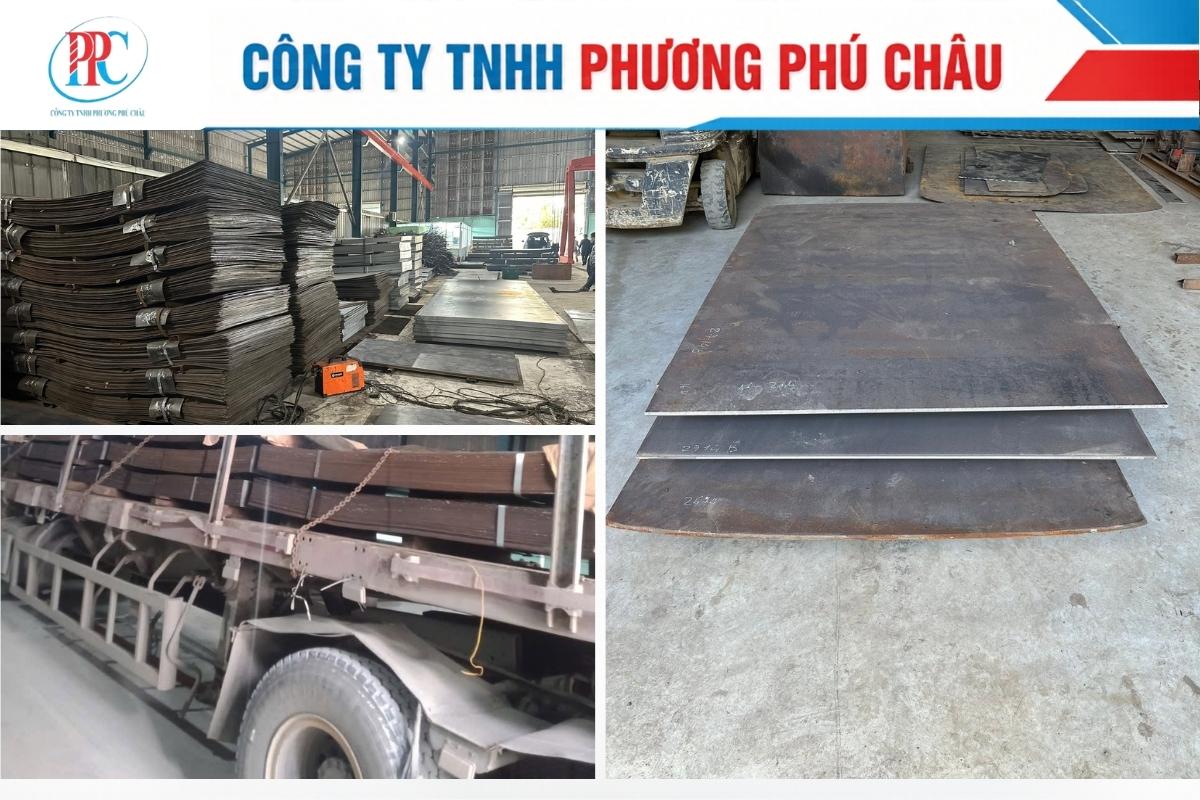
- Tiền phôi thép: Tính theo khối lượng: Độ dày (mm) × Rộng (m) × Dài (m) × 7,85 kg. Mua phôi kèm gia công giúp bạn không phải vận chuyển tấm nguyên khổ đến xưởng.
Để dễ hình dung, bảng dưới đây tính khối lượng công việc cho một đơn cắt laser bản mã 300 × 300 × 10 mm có 4 lỗ Ø22, số lượng 20 cái. Đây là ví dụ minh họa cách bóc tách, không phải đơn giá áp dụng:
| Hạng mục | Cách tính | 1 chi tiết | 20 chi tiết |
|---|---|---|---|
| Đường bao ngoài | 4 × 300 mm | 1,20 m | 24,0 m |
| 4 lỗ Ø22 | 4 × 3,1416 × 22 mm | 0,28 m | 5,5 m |
| Tổng mét cắt | Bao ngoài + lỗ | ≈ 1,48 m | ≈ 29,5 m |
| Số điểm xỏ | 4 lỗ + 1 đường bao | 5 | 100 |
| Khối lượng phôi | 10 × 0,3 × 0,3 × 7,85 | ≈ 7,07 kg | ≈ 141,3 kg |
Qua ví dụ trên, bạn thấy 4 lỗ nhỏ chỉ chiếm khoảng 19% mét cắt nhưng chiếm 4 trên 5 lần xỏ. Vì vậy, khi tự ước tính chi phí, bạn nên đếm cả số lỗ thay vì chỉ nhìn kích thước bao. Báo giá thực tế tại xưởng là giá tham khảo theo bản vẽ, thay đổi theo giá thép và thời điểm đặt hàng.
Dung sai và chất lượng mép cắt laser cần kiểm tra
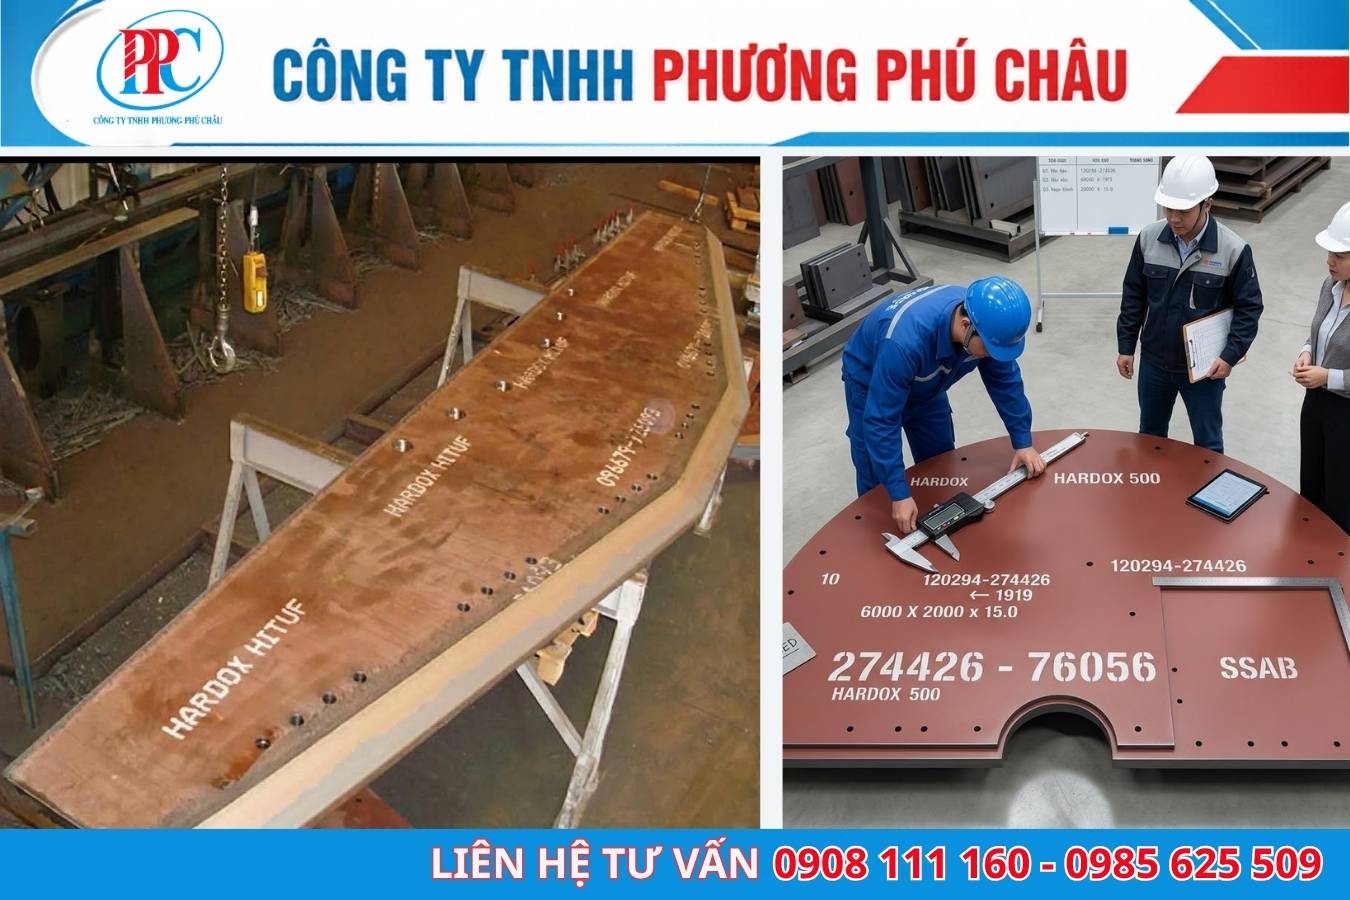
Chất lượng một chi tiết cắt laser được đánh giá qua kích thước so với bản vẽ, độ vuông mép, lượng xỉ bám và màu mép cắt. Dung sai cụ thể phụ thuộc độ dày tấm và tình trạng máy, nên cần thống nhất trên bản vẽ trước khi gia công. Khi nhận hàng, bạn nên kiểm tra các tiêu chí sau:
- Kích thước bao và khoảng cách tâm lỗ: Đo bằng thước cặp hoặc thước lá ở chi tiết đầu lô. Khoảng cách tâm lỗ quan trọng hơn đường kính lỗ vì quyết định chi tiết có lắp được bu lông hay không.
- Bù khe cắt (kerf): Máy phải bù nửa khe cắt về phía phần thải. Nếu không bù đúng, chi tiết ra nhỏ hơn và lỗ ra lớn hơn bản vẽ.
- Độ côn của lỗ: Ở tấm dày, lỗ mặt trên và mặt dưới có thể chênh nhau. Lỗ lắp chặt hoặc lỗ chốt định vị nên ghi chú để xưởng tư vấn cắt nhỏ rồi doa lại.
- Xỉ và ba via mặt dưới: Xỉ bám dày cho thấy thông số khí hoặc tốc độ chưa phù hợp. Chi tiết sẽ chấn hoặc hàn cần được làm sạch mép trước khi giao.
- Độ phẳng: Đặt chi tiết lên mặt phẳng và kiểm tra khe hở ở các góc. Chi tiết mỏng, dài cần được xếp thứ tự cắt để hạn chế vênh.
Để thống nhất cách đo và mức chấp nhận ngay từ đầu, bạn có thể tham khảo bài viết về dung sai gia công thép tấm và ghi cấp dung sai trực tiếp lên bản vẽ gửi xưởng.
Bí quyết chuẩn bị bản vẽ để cắt laser thép tấm nhanh và đúng
Một file bản vẽ sạch giúp xưởng báo giá nhanh hơn và hạn chế phải hỏi lại nhiều lần. Phương Phú Châu chia sẻ checklist bạn nên kiểm tra trước khi gửi file:
- Vẽ tỷ lệ 1:1, đơn vị mm: File DXF hoặc DWG vẽ đúng kích thước thật giúp máy đọc trực tiếp mà không phải scale lại. Bản PDF chỉ nên dùng khi có ghi đủ kích thước.
- Đường bao khép kín, không nét trùng: Đường hở làm phần mềm không nhận ra chi tiết, còn nét trùng khiến máy cắt hai lần một đoạn. Bạn nên xóa khung tên, đường kích thước ra lớp riêng.
- Lỗ không nhỏ hơn độ dày tấm: Theo hướng dẫn thực hành phổ biến, đường kính lỗ nên bằng hoặc lớn hơn độ dày thép. Lỗ nhỏ hơn mức này dễ méo hoặc côn, nhất là ở tấm dày.
- Chừa khoảng cách lỗ đến mép: Lỗ quá sát mép khiến phần thép còn lại mảnh, dễ biến dạng khi cắt và khi siết bu lông. Khoảng cách tối thiểu nên được kiểm tra theo tiêu chuẩn thiết kế kết cấu của dự án.
- Ghi rõ mác thép, độ dày, số lượng: Ví dụ: SS400, 10 mm, 20 cái. Thông tin này giúp xưởng chọn khí cắt và tính tiền phôi ngay trong lần báo giá đầu.
- Gửi kèm bản khai triển nếu chấn sau cắt: Chi tiết cần chấn thép tấm phải được cắt theo kích thước phôi khai triển, không phải kích thước sau chấn. Ghi rõ bán kính trong và hướng chấn giúp chi tiết ra đúng ngay lần đầu.
Phương Phú Châu - Xưởng cắt laser kèm phôi và gia công trọn gói
Phương Phú Châu là đơn vị vừa kinh doanh thép vừa gia công tại xưởng, nên bạn có thể đặt phôi và cắt laser trong cùng một đơn. Kho của công ty có thép tấm cán nóng, cán nguội, mạ kẽm và thép la, giúp xưởng chủ động khổ phôi cho các chi tiết cắt theo bản vẽ. Khi làm việc với Phương Phú Châu, bạn nhận được các hỗ trợ sau:
- Phôi và gia công một đầu mối: Bạn không phải mua tấm nguyên khổ ở nơi khác rồi chở đến xưởng cắt. Tiền phôi và tiền cắt nằm chung một báo giá nên dễ đối chiếu.
- Gia công thép tấm mỏng: Xưởng nhận gia công thép tấm mỏng 1–3 mm trên khổ 1250 × 2500 mm và 1250 × 3000 mm. Đây là nhóm độ dày dùng nhiều cho vỏ tủ, máng, pát và ke góc.
- Bóc tách bản vẽ trước khi báo giá: Bạn gửi file DWG, DXF hoặc PDF để kỹ thuật kiểm tra lỗ, mép và khổ phôi. Lỗi bản vẽ được phát hiện trước khi cắt phôi thật.
- Cắt xong chuyển chấn, bo cạnh: Chi tiết sau cắt laser có thể chuyển thẳng sang chấn hoặc bo cạnh tại xưởng. Nhờ đó bạn nhận chi tiết hoàn chỉnh thay vì phôi phẳng.
- Xưởng tại Tây Ninh (Long An cũ): Xưởng đặt tại Ấp 1, xã Mỹ Yên, tỉnh Tây Ninh. Vị trí này thuận tiện cho khách hàng khu vực Bến Lức, Đức Hòa và phía Tây TP.HCM.
Câu hỏi thường gặp về cắt laser thép tấm
Dưới đây là những thắc mắc bạn hay gặp khi chuẩn bị đặt hàng cắt laser thép tấm theo bản vẽ.
Cắt laser thép tấm có chính xác hơn cắt plasma không?
Có, ở nhóm tấm mỏng và trung bình, cắt laser cho khe cắt hẹp hơn, lỗ tròn đều hơn và mép ít xỉ hơn cắt plasma. Với tấm rất dày và không cần độ chính xác cao, plasma có thể tiết kiệm chi phí hơn.
Cắt laser thép tấm có làm cong vênh chi tiết không?
Ít hơn nhiều so với cắt gió đá vì vùng ảnh hưởng nhiệt rất hẹp. Tuy nhiên, chi tiết mỏng, dài và mảnh vẫn có thể vênh nhẹ, nên xưởng cần xếp thứ tự cắt và dùng điểm giữ micro-joint hợp lý.
Cần gửi file gì để nhận báo giá cắt laser?
Bạn nên gửi file DXF hoặc DWG vẽ tỷ lệ 1:1, đơn vị mm. Nếu chỉ có PDF hoặc ảnh chụp, bản vẽ cần ghi đủ kích thước, kèm mác thép, độ dày và số lượng.
Cắt laser thép mạ kẽm có bị mất kẽm ở mép không?
Có, lớp kẽm tại mép cắt bay hơi trong quá trình cắt, còn mặt tấm vẫn giữ nguyên lớp mạ. Chi tiết dùng ngoài trời nên sơn kẽm lạnh lại phần mép để hạn chế gỉ.
Vì sao đơn cắt laser số lượng ít có giá mỗi chi tiết cao hơn?
Chi phí lập trình, xếp phôi và gá tấm gần như cố định cho mỗi đơn, nên khi chia cho ít chi tiết thì giá mỗi cái tăng lên. Gộp nhiều chi tiết cùng độ dày vào một lần đặt hàng giúp giảm chi phí này.
Mép cắt bằng oxy có cần mài trước khi sơn không?
Nên mài hoặc phun cát nếu chi tiết sơn tĩnh điện hoặc sơn yêu cầu bám chắc ở cạnh. Lớp oxit mỏng trên mép cắt oxy có thể bong theo lớp sơn sau một thời gian sử dụng.
Kết luận
Cắt laser thép tấm là lựa chọn phù hợp khi bạn cần chi tiết đúng tọa độ lỗ, mép sạch và đồng đều cả lô, nhất là với tấm mỏng và trung bình. Hy vọng qua bài viết, bạn đã nắm được quy trình cắt, cách chọn khí cắt, cách bóc tách mét cắt để ước tính giá và checklist chuẩn bị bản vẽ. Nếu cần gửi bản vẽ để được bóc tách và báo giá, bạn hãy gọi hotline 0908.111.160 hoặc nhắn Zalo 0908111160 để Phương Phú Châu hỗ trợ.
THÔNG TIN LIÊN HỆ CÔNG TY TNHH PHƯƠNG PHÚ CHÂU
Hotline: 0908.111.160 - 0985.625.509 - 0909.364.643
Zalo: 0908111160
Email: hddt.thepphuongphuchau@gmail.com
THÔNG TIN LIÊN HỆ CÔNG TY TNHH PHƯƠNG PHÚ CHÂU
Hotline: 0908.111.160 - 0985.625.509
Email: hddt.thepphuongphuchau@gmail.com
Website: phuongphuchausteel.com
Xưởng: Ấp 1, xã Mỹ Yên, tỉnh Tây Ninh (Long An cũ)
Website: phuongphuchausteel.com