Email:
hddt.thepphuongphuchau@gmail.com
 8:00 AM - 17:00 PM
Chấn thép tấm dày không chỉ là ép tấm thép thành góc mà còn là bài toán chọn đúng bán kính, độ mở cối V và lực chấn để mép chấn không nứt. Với đơn vị gia công thép tấm như Phương Phú Châu, các thông số này cần chốt ngay từ bản vẽ, vì chấn sai một lần với tấm dày là hỏng cả tấm thép.
Trong bài viết này, hãy cùng Phương Phú Châu khám phá cách chọn bán kính chấn, cối V, cách tính lực chấn và những điều cần làm khi tấm dày có nguy cơ nứt góc.
Tóm tắt nhanh
Với chấn thép tấm dày trên khoảng 10 mm, bạn nên chọn cối V rộng 10-12 lần độ dày và bán kính trong từ 1,5-2 lần độ dày khi chấn tự do. Chấn vuông góc với hướng cán, mài sạch mép cắt và chấn thử mẫu giúp tránh nứt góc. Lực chấn tăng theo bình phương độ dày, nên bạn cần đối chiếu với tải trọng máy trước khi vào đơn.
Cách chọn bán kính chấn cho thép tấm dày
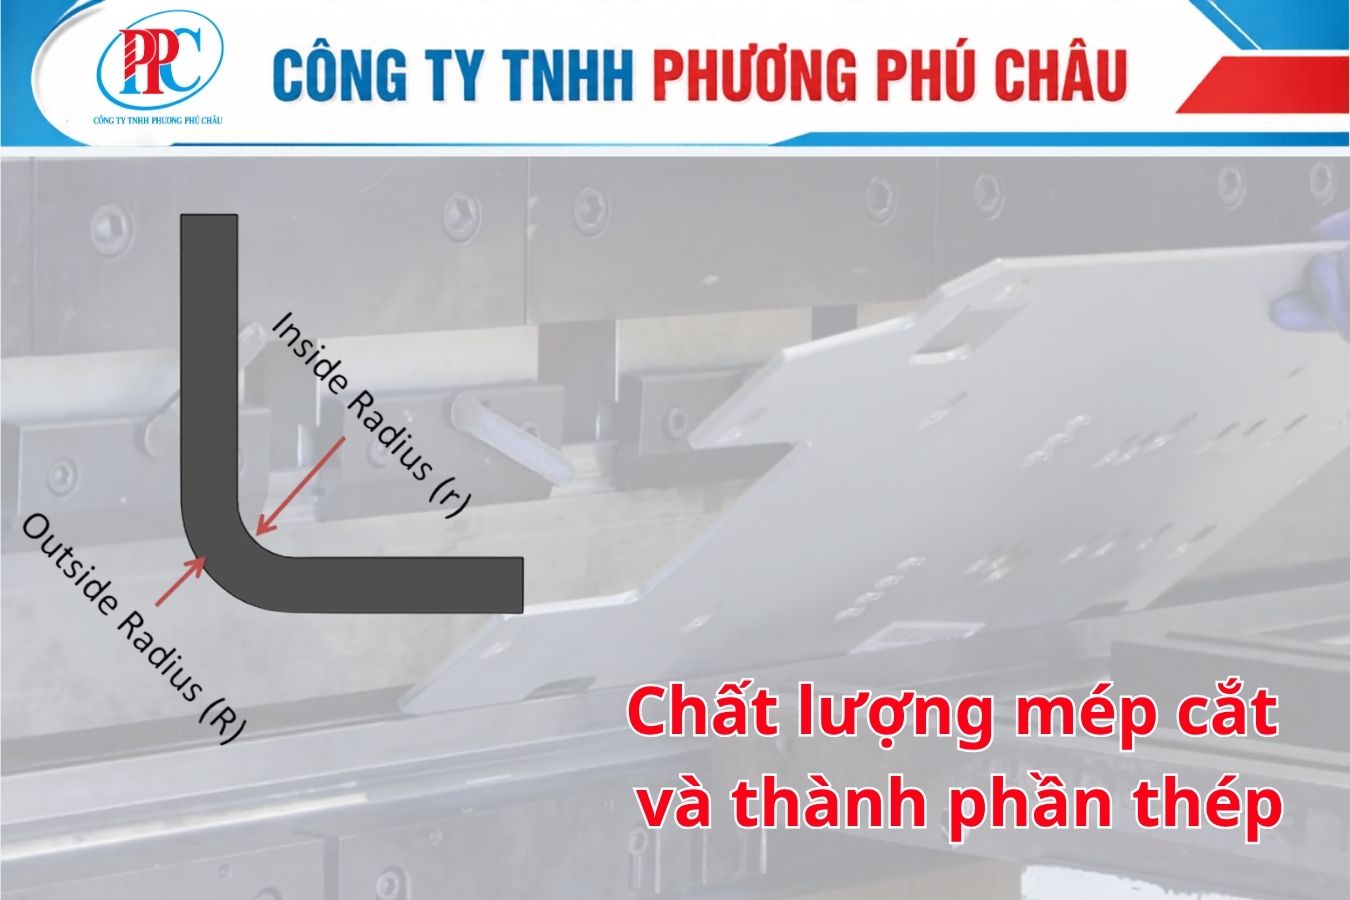
Khi chấn tự do, bạn nên chọn bán kính trong từ 1,5 đến 2 lần độ dày tấm cho thép carbon thông thường. Bán kính 1 lần độ dày vẫn có thể chấn được nhưng nguy cơ nứt tăng, nhất là khi chấn song song hướng cán. Một tài liệu kỹ thuật ước lượng độ giãn ở thớ ngoài khoảng T/(2R), nghĩa là bán kính càng nhỏ thì thép càng bị kéo giãn nhiều.
Bán kính tối thiểu - Giới hạn trước khi nứt
Thớ ngoài của góc chấn nứt khi độ giãn vượt khả năng giãn dài của thép. Ví dụ theo công thức T/(2R): tấm 12 mm chấn với R = 12 mm có độ giãn khoảng 0,5, còn với R = 24 mm chỉ còn khoảng 0,25. Đây là ước lượng đơn giản để so sánh, không thay thế số liệu giãn dài của từng lô thép.
Với thép cường độ cao, giới hạn chặt hơn nhiều. Một nghiên cứu về thép BP500 (giới hạn chảy từ 1.250 MPa) yêu cầu bán kính trong ít nhất 4 lần độ dày. Vì vậy, bạn cần biết rõ mác thép trước khi chốt bán kính trên bản vẽ.
Hướng cán - Chấn vuông góc để giảm nứt
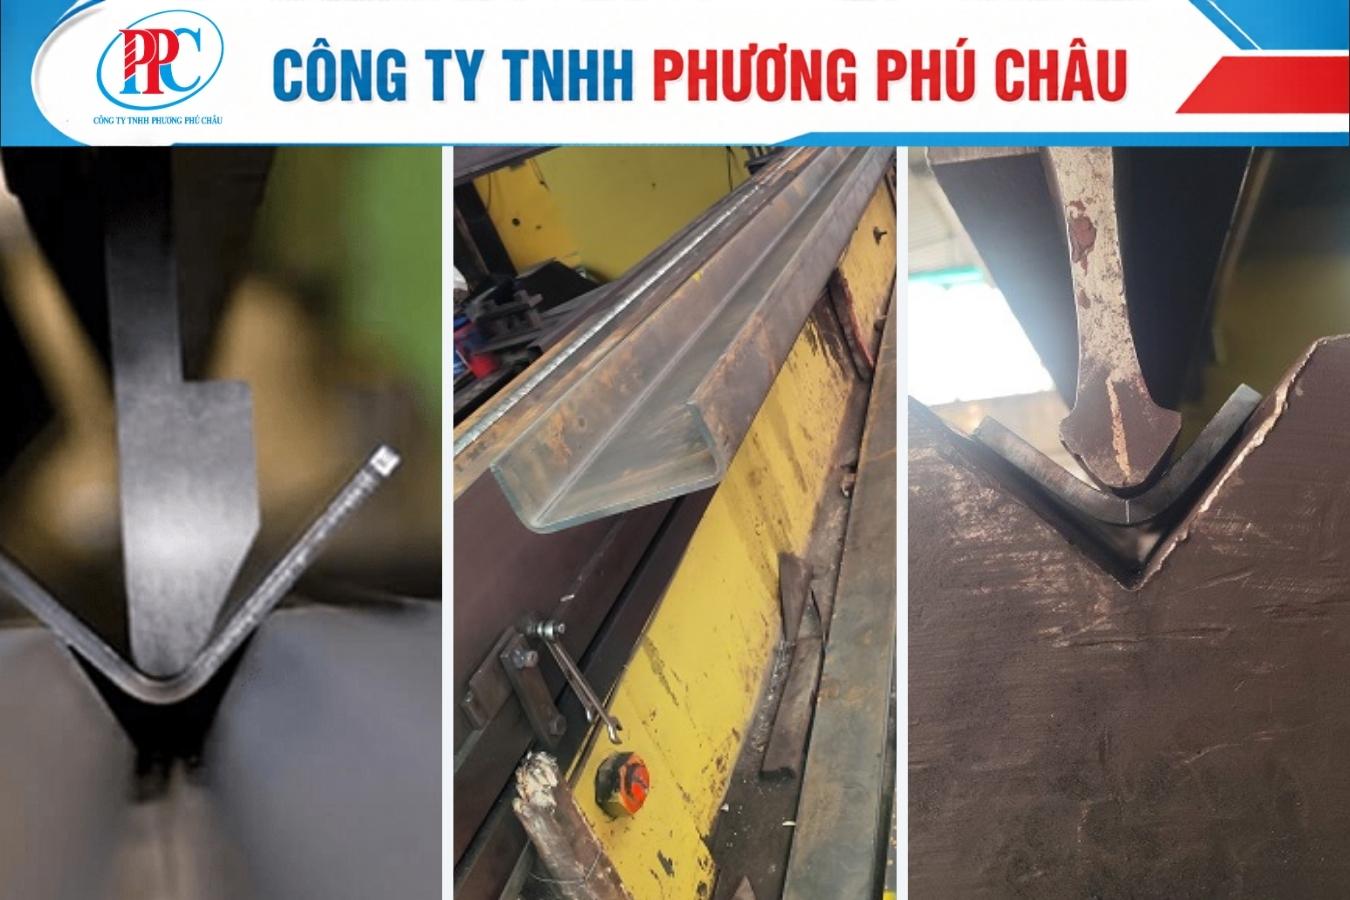
Đường chấn nên vuông góc với hướng cán của tấm. Chấn song song hướng cán làm giảm độ dẻo và dễ khởi phát vết nứt. Một bài phân tích dựa trên kinh nghiệm gia công thép A36 ghi nhận chấn vuông góc với hướng cán loại bỏ hiện tượng nứt ở các thử nghiệm của họ.
Khi xếp phôi, bạn nên ghi hướng cán và số lô thép lên bản vẽ. Thông tin này giúp xưởng sắp xếp chi tiết sao cho đường chấn nằm đúng hướng.
Chất lượng mép cắt và thành phần thép
Mép cắt nhiệt có vùng chịu nhiệt bị cứng, là nơi vết nứt dễ bắt đầu. Bạn nên mài sạch ba via và các vết khía ở mép trước khi chấn. Về thành phần, lưu huỳnh cao, carbon cao và nhiều tạp chất đều làm thép giòn hơn, nên với chi tiết khó chấn bạn nên yêu cầu chứng chỉ vật liệu của lô thép.
Cách chọn cối V cho thép tấm dày
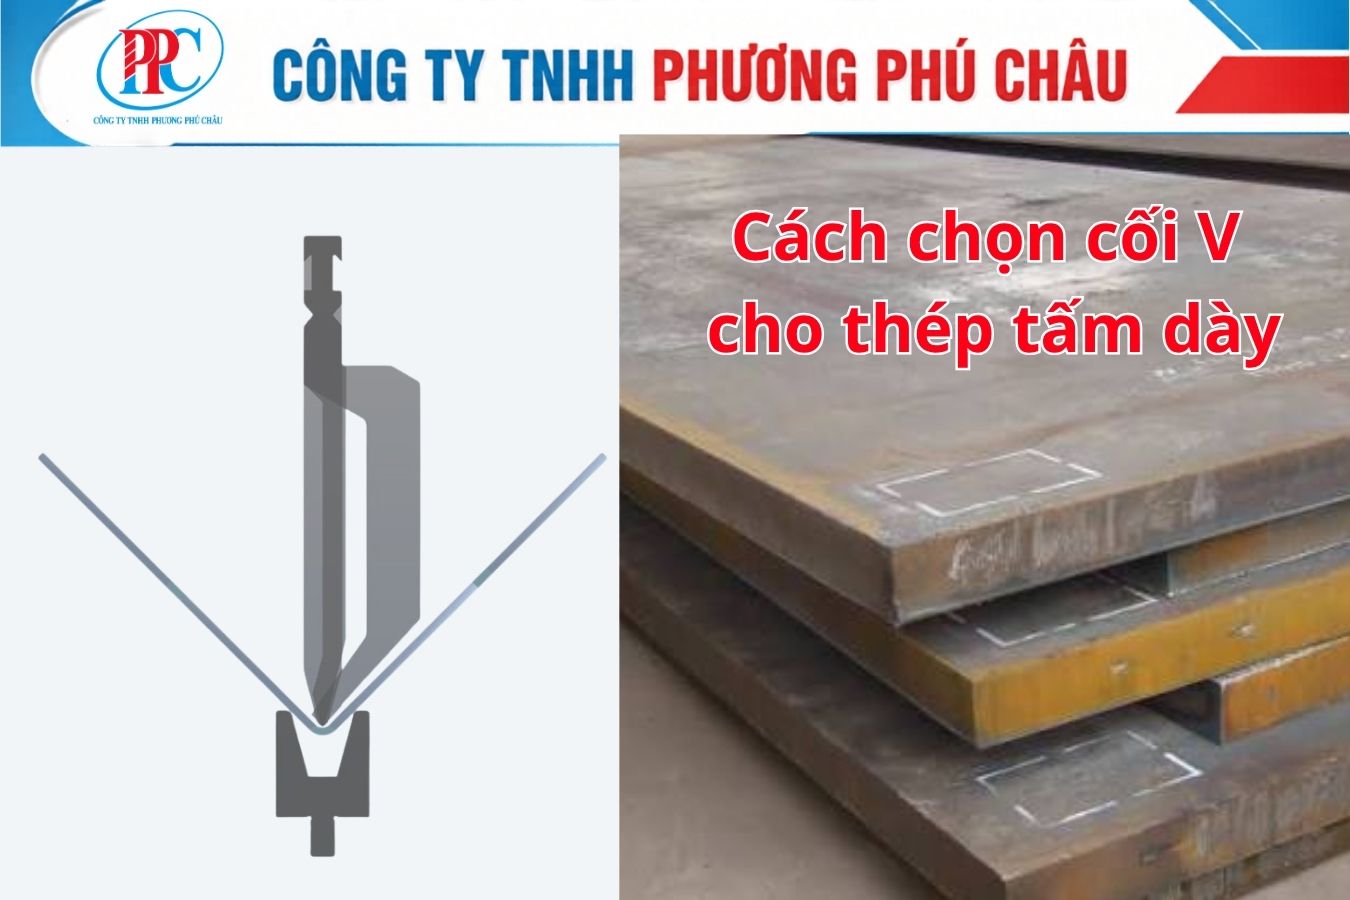
Với thép carbon tấm trên 10 mm, độ mở cối V nên bằng 10-12 lần độ dày; thép thông thường mỏng hơn dùng khoảng 8 lần. Thép cường độ cao cần cối rộng hơn nữa, khoảng 12-20 lần độ dày theo bảng tham khảo của một hãng máy chấn. Cối rộng giảm lực chấn và giảm ứng suất ở góc, đổi lại bán kính trong lớn hơn.
Khi chấn tự do thép carbon, bán kính trong tạo ra xấp xỉ 16-17% độ mở cối V. Nhờ quan hệ này, bạn tính được bán kính từ cối đang có, hoặc chọn cối từ bán kính yêu cầu. Cạnh gấp tối thiểu cũng tính theo cối: khoảng 0,77 lần độ mở V.
| Độ dày tấm (mm) | Cối V = 10 lần độ dày (mm) | Bán kính trong khoảng (mm) | Cạnh gấp tối thiểu khoảng (mm) |
|---|---|---|---|
| 10 | 100 | 16-17 | 77 |
| 12 | 120 | 19-20 | 92 |
| 16 | 160 | 26-27 | 123 |
| 20 | 200 | 32-34 | 154 |
Bảng tính từ các tỷ lệ tham khảo của hãng máy chấn nên chỉ mang tính định hướng. Kết quả thực tế còn tùy lô thép, tình trạng khuôn và việc hiệu chuẩn máy, nên bạn cần chấn thử mẫu trước khi chấn hàng loạt. Điểm đáng chú ý là với cối 10 lần độ dày, bán kính trong rơi vào khoảng 1,6-2 lần độ dày, khớp với khuyến nghị 1,5-2 lần ở phần trên.
Cách tính lực chấn thép tấm dày
Lực chấn khi chấn tự do tính theo công thức: lực = L x T² x độ bền kéo x 1,42 / (V x 1.000). Trong đó L là chiều dài đường chấn (mm), T là độ dày (mm), độ bền kéo tính bằng N/mm² và V là độ mở cối (mm); kết quả ra kilonewton (kN), chia cho khoảng 9,81 để ra tấn lực. Công thức này lấy từ tài liệu của một hãng máy chấn, bạn cần đối chiếu với bảng lực chấn trong catalog máy cụ thể.
Công thức cho thấy lực tăng theo T² và theo chiều dài chấn, nhưng giảm khi cối rộng hơn. Nâng độ mở cối lên gấp đôi thì lực giảm còn khoảng một nửa. Bảng dưới đây tính cho 1 m chiều dài chấn, cối bằng 10 lần độ dày, với độ bền kéo giả định 400 N/mm² để minh họa.
| Độ dày (mm) | Cối V (mm) | Lực chấn cho 1 m (kN) | Quy đổi khoảng (tấn lực) |
|---|---|---|---|
| 10 | 100 | 568 | 57,9 |
| 12 | 120 | 682 | 69,5 |
| 16 | 160 | 909 | 92,6 |
| 20 | 200 | 1.136 | 115,8 |
Giá trị 400 N/mm² chỉ là giả định để so sánh, không phải độ bền kéo của một mác thép cụ thể. Khi tính thật, bạn thay đúng độ bền kéo ghi trong chứng chỉ vật liệu, rồi cộng hệ số an toàn theo hướng dẫn của nhà sản xuất máy. Đường chấn càng dài thì lực càng lớn, nên chi tiết rộng 3 m cần lực gấp ba lần chi tiết rộng 1 m cùng độ dày.
Khi nào cần gia nhiệt hoặc ủ thép tấm dày trước khi chấn?
Bạn chỉ nên tính đến gia nhiệt hoặc ủ khi bán kính trên bản vẽ nhỏ hơn mức an toàn mà không thể tăng, hoặc khi thép có độ dẻo thấp. Ủ giúp phục hồi độ dẻo cho vật liệu khó chấn, nhưng các tài liệu tham khảo không nêu nhiệt độ và thời gian chung cho mọi mác thép.
Vì vậy bài này không đưa ra nhiệt độ gia nhiệt. Quy trình cụ thể phải do kỹ sư vật liệu hoặc nhà cung cấp thép xác nhận theo mác và độ dày. Trước khi gia nhiệt, bạn nên thử lần lượt các phương án an toàn hơn theo thứ tự sau:
- Tăng bán kính trong: nếu bản vẽ cho phép, đây là cách rẻ và an toàn nhất vì giảm độ giãn ở thớ ngoài.
- Xoay hướng chi tiết khi xếp phôi: đưa đường chấn về vuông góc với hướng cán trước khi cắt.
- Mài sạch mép cắt: loại bỏ vùng cứng và vết khía ở mép tại đường chấn.
- Đổi mác hoặc lô thép: chọn thép ít lưu huỳnh, carbon vừa phải, có chứng chỉ vật liệu.
- Gia nhiệt hoặc ủ theo quy trình được duyệt: chỉ dùng khi bốn cách trên không đáp ứng được bản vẽ.
Bí quyết chấn thép tấm dày không nứt góc
Phương Phú Châu chia sẻ checklist sau để bạn kiểm tra trước khi đặt chấn thép tấm dày:
- Ghi rõ bán kính và hướng cán trên bản vẽ: xưởng nhờ đó chọn cối và xếp phôi đúng ngay từ đầu. Bạn cũng tránh phải tranh luận về nguyên nhân khi có lỗi, như khi gia công thép tấm theo bản vẽ.
- Chấn thử mẫu trước khi chạy hàng loạt: một mẫu thử trên cùng lô thép cho biết góc bật lại và bán kính thực tế. Bạn điều chỉnh được hành trình ép mà không hỏng cả lô.
- Giữ lỗ cách xa đường chấn: lỗ lớn nằm sát đường chấn làm chi tiết cong vênh. Có thể đột lỗ dở dang, chấn xong rồi mới hoàn thiện lỗ.
- Khai triển phôi có bù trừ uốn: tấm dày co giãn nhiều ở vùng uốn, nên kích thước phôi cần tính lại theo cách tính khai triển phôi chấn thép tấm.
- Cho chày và cối song song: chênh lệch giữa hai đầu đường chấn làm góc trái và phải không bằng nhau. Kiểm tra độ song song của chày, cối và bàn máy trước khi chấn đường dài.
- Ép với hành trình chậm trên máy thủy lực: lực tác dụng từ từ giúp thép giãn đều hơn so với va đập đột ngột.
- Đối chiếu danh sách lỗi chấn thường gặp: nứt góc, góc bật lại, trầy bề mặt và sai kích thước cũng xuất hiện ở tấm dày, tương tự các lỗi chấn thép tấm cán mỏng.
Phương Phú Châu - Gia công chấn thép tấm theo bản vẽ
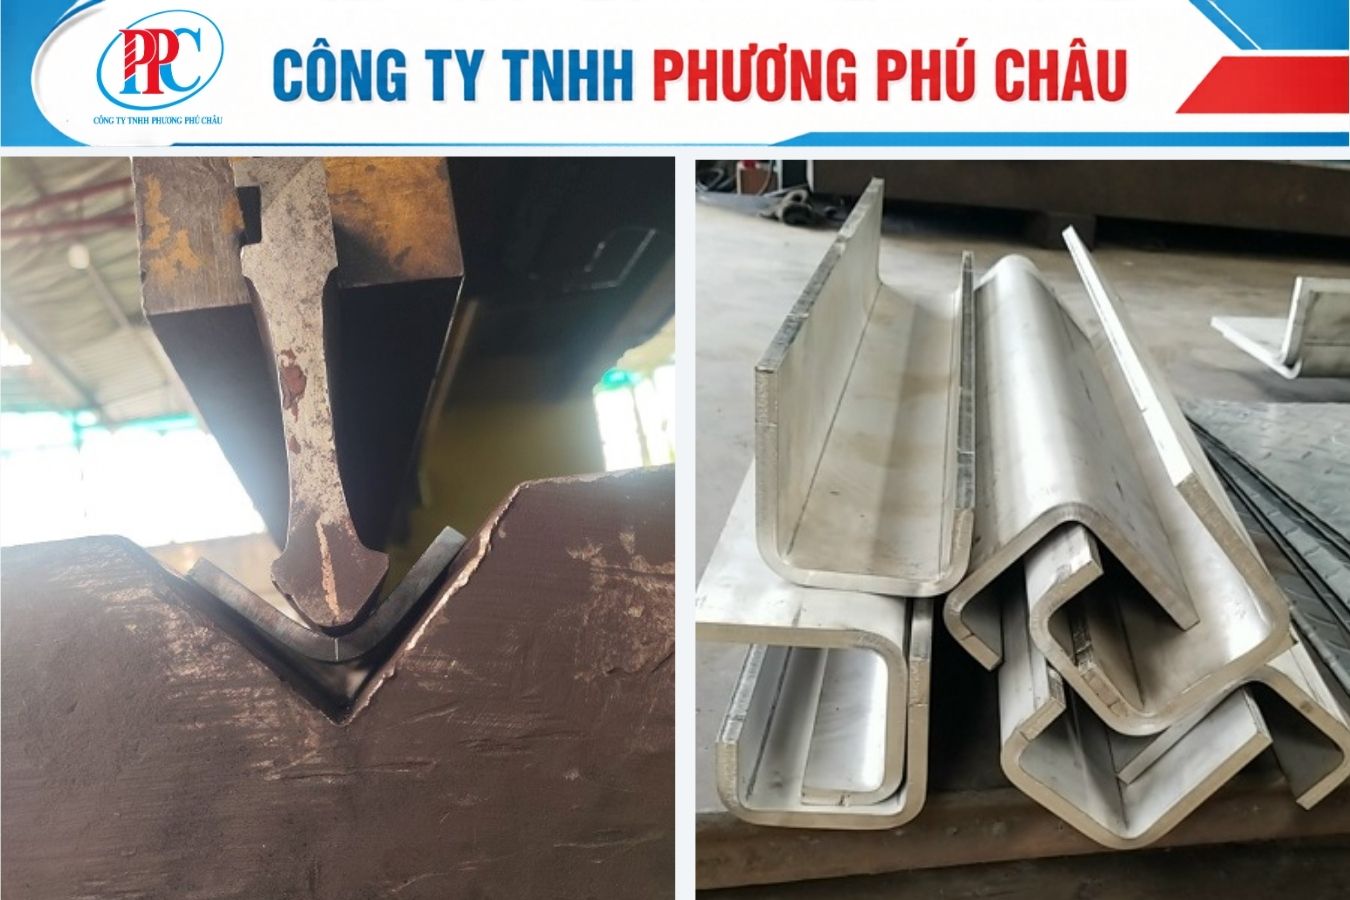
Phương Phú Châu vừa có kho thép tấm sẵn có vừa trực tiếp gia công, nên bạn có thể chốt vật liệu và phương án chấn cùng một đầu mối. Kho có thép tấm cán nóng, cán nguội, mạ kẽm và thép la; xưởng đặt tại Ấp 1, xã Mỹ Yên, Tây Ninh (Long An cũ).
Trang dịch vụ chấn thép tấm của xưởng giới thiệu máy chấn thủy lực công suất lớn và máy chấn CNC, nhận chấn dải thép khoảng 3-12 mm khổ 1.500. Với tấm dày hơn hoặc cần bán kính nhỏ, bạn hãy gửi bản vẽ kèm mác thép, độ dày, bán kính và chiều dài đường chấn để xưởng xác nhận khả năng chấn trước khi vào đơn.
Câu hỏi thường gặp về chấn thép tấm dày
Dưới đây là những thắc mắc phổ biến của kỹ sư và xưởng kết cấu khi chuẩn bị bản vẽ chấn thép tấm dày.
Thép tấm dày bao nhiêu mm thì gọi là thép tấm dày khi chấn?
Không có ngưỡng chung cho mọi tiêu chuẩn. Trong xưởng cơ khí, tấm từ khoảng 10 mm trở lên thường được xếp vào nhóm chấn thép tấm dày vì cần cối rộng và lực chấn lớn hơn rõ rệt so với tấm mỏng.
Bán kính chấn tối thiểu của thép tấm dày là bao nhiêu?
Với thép carbon thông thường, khi chấn tự do bạn nên chọn bán kính trong từ 1,5 đến 2 lần độ dày. Bán kính 1 lần độ dày làm tăng nguy cơ nứt, nhất là khi chấn song song hướng cán. Thép cường độ cao có thể cần bán kính lớn hơn nhiều, nên bạn cần kiểm tra mác thép cụ thể.
Chấn thép tấm dày 12 mm nên dùng cối V bao nhiêu?
Theo tỷ lệ 10-12 lần độ dày cho tấm trên 10 mm, cối V khoảng 120-144 mm. Cối này cho bán kính trong xấp xỉ 19-24 mm khi chấn tự do thép carbon. Bạn cần chấn thử mẫu để xác nhận trên máy thực tế.
Vì sao thép tấm dày bị nứt ở góc sau khi chấn?
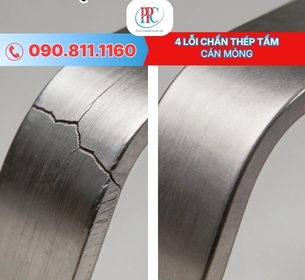
Nguyên nhân thường gặp là bán kính quá nhỏ, chấn song song hướng cán, mép cắt còn ba via hoặc vùng cứng do nhiệt, cối quá hẹp và thép có nhiều lưu huỳnh hoặc carbon. Bạn nên xử lý lần lượt từng nguyên nhân thay vì chỉ tăng lực chấn.
Chấn thép tấm dày có cần gia nhiệt không?
Thường không cần nếu bán kính và cối được chọn đúng. Gia nhiệt hoặc ủ chỉ cân nhắc khi bản vẽ buộc dùng bán kính nhỏ hơn mức an toàn. Quy trình nhiệt phụ thuộc mác thép và độ dày, nên cần kỹ sư hoặc nhà cung cấp thép xác nhận.
Kết luận
Chấn thép tấm dày thành công khi bạn chọn bán kính khoảng 1,5-2 lần độ dày, cối V rộng 10-12 lần độ dày, chấn vuông góc hướng cán và tính trước lực chấn so với máy. Hy vọng qua bài viết, bạn đã biết cách chọn thông số chấn và phòng tránh nứt góc cho tấm dày. Nếu cần xác nhận khả năng chấn cho bản vẽ cụ thể, hãy liên hệ hotline của Phương Phú Châu để được hỗ trợ.
THÔNG TIN LIÊN HỆ CÔNG TY TNHH PHƯƠNG PHÚ CHÂU
Hotline: 0908.111.160 - 0985.625.509
Email: hddt.thepphuongphuchau@gmail.com
Website: phuongphuchausteel.com