Email:
hddt.thepphuongphuchau@gmail.com
 8:00 AM - 17:00 PM
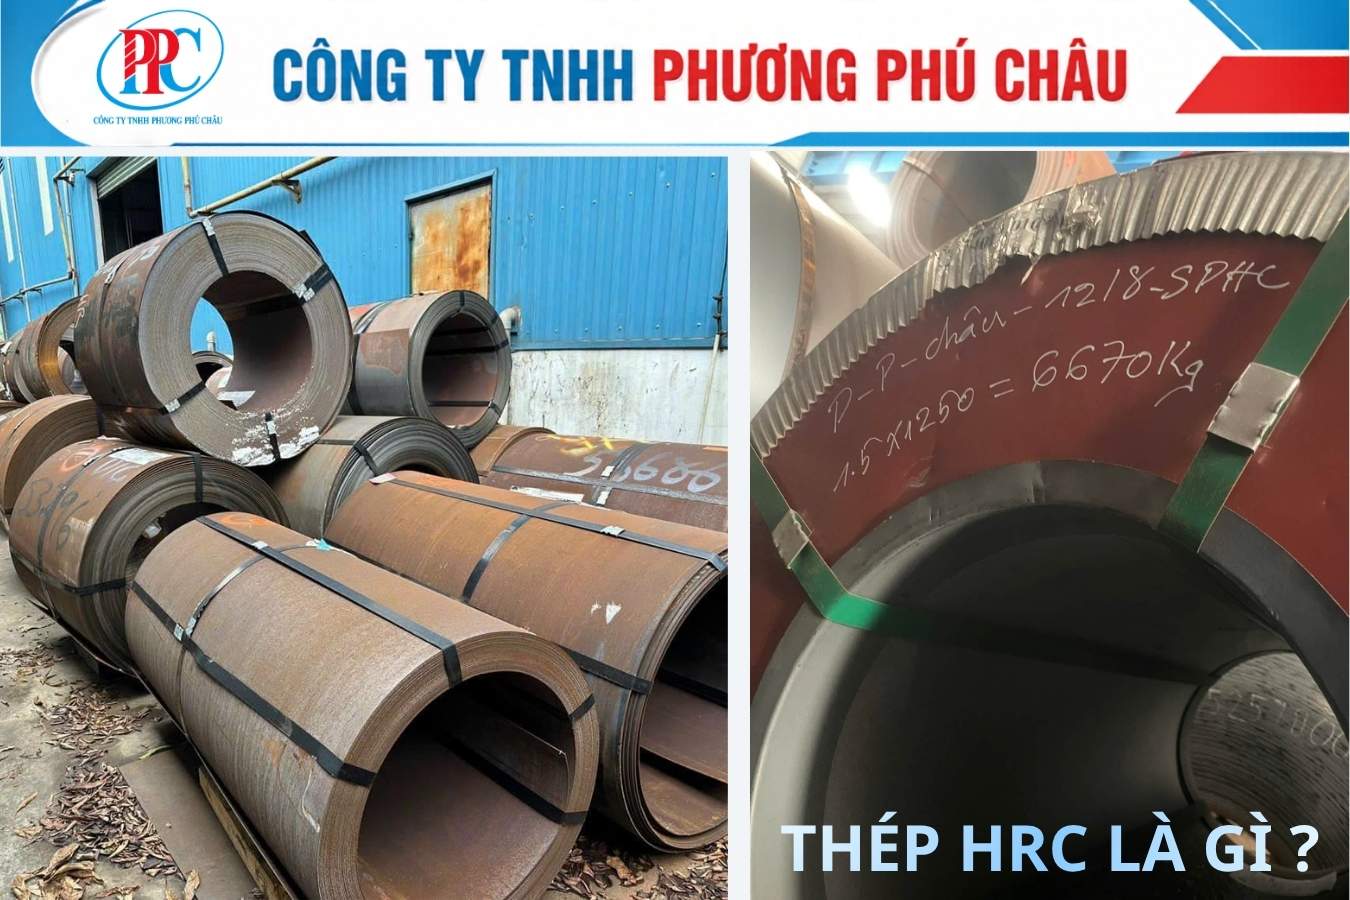
Thép HRC hay còn gọi là thép cuộn cán nóng, là loại vật liệu được sử dụng phổ biến trong sản xuất thép công nghiệp, cơ khí và xây dựng. Từ thép HRC có thể gia công thành nhiều sản phẩm như thép ống, thép hộp, tôn mạ, bản mã, dầm sàn và vỏ thiết bị. Nếu bạn đang tìm hiểu thép HRC là gì, đặc điểm, ưu nhược điểm, ứng dụng và quy trình gia công, bài viết dưới đây của Phương Phú Châu sẽ giúp bạn có thông tin rõ ràng để lựa chọn vật liệu phù hợp với từng nhu cầu.
Tóm tắt nhanh về thép HRC
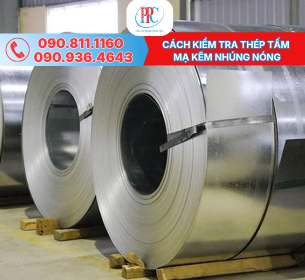
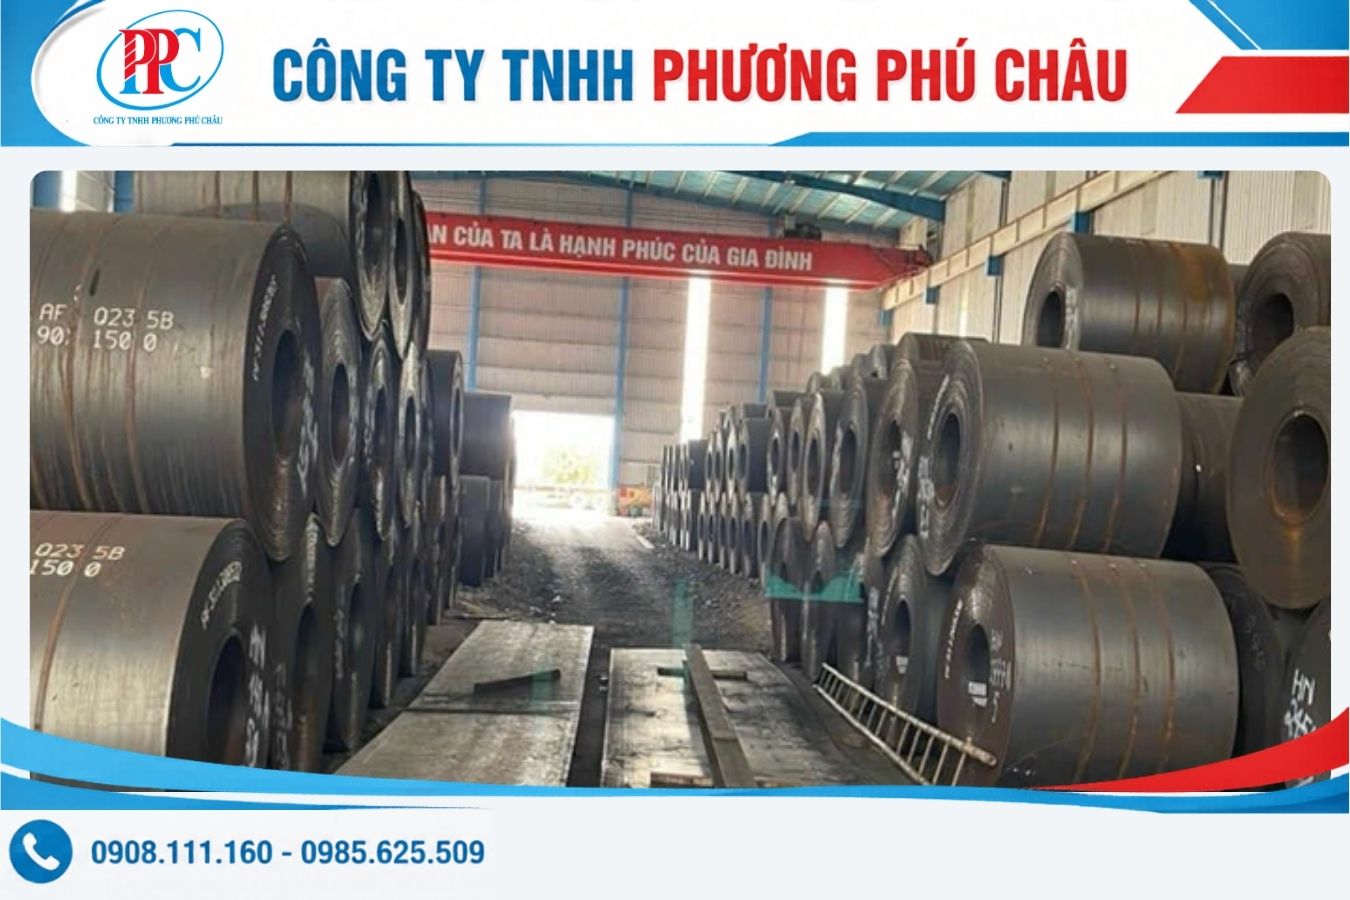
Thép HRC (Hot Rolled Coil) là thép tấm được cán ở nhiệt độ trên 900°C rồi cuộn lại thành cuộn lớn. Bề mặt thép có lớp vảy cán màu xanh xám đặc trưng, độ dẻo cao, ứng suất dư thấp và giá thành thấp hơn thép cán nguội. Độ dày phổ biến 1,2 - 25,4 mm, khổ rộng 1.000 - 2.000 mm.
Thép cuộn cán nóng được dùng để sản xuất thép ống - thép hộp, kết cấu nhà xưởng, bản mã, bồn bể, sàn công tác, khung gầm ô tô và làm nguyên liệu cán nguội, tôn mạ. Khi cần chi tiết theo bản vẽ, cuộn HRC sẽ được xả băng, cắt tấm rồi đưa qua các công đoạn cắt laser, chấn, đột lỗ và bo cạnh.
Thép HRC là gì?
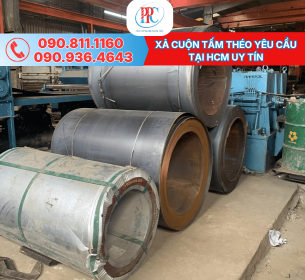
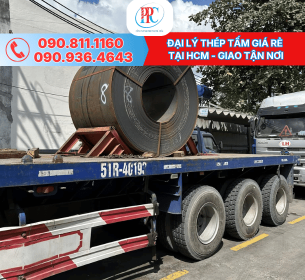
Thép HRC là tên viết tắt của Hot Rolled Coil - thép cuộn cán nóng, tức thép tấm được cán ở nhiệt độ cao rồi cuộn tròn thành từng cuộn lớn để thuận tiện lưu kho và vận chuyển. Đây là dạng thép bán thành phẩm, hầu như không dùng trực tiếp mà luôn phải qua ít nhất một bước gia công nữa trước khi thành sản phẩm cuối.
Quá trình cán diễn ra ở nhiệt độ vượt ngưỡng tái kết tinh của thép, thường trên 900°C. Ở mức nhiệt này, mạng tinh thể kim loại sắp xếp lại liên tục trong lúc biến dạng nên phôi dẹt có thể ép mỏng xuống độ dày mong muốn mà không nứt thớ. Sau khi ra khỏi giá cán cuối cùng, dải thép chạy trên bàn làm nguội, được phun nước theo chương trình để ổn định tổ chức kim loại rồi mới cuộn lại thành cuộn thành phẩm nặng hàng chục tấn.
Một điểm dễ gây nhầm lẫn là HRC có thể mang hai ý nghĩa khác nhau. Trong ngành thép, khi đề cập đến thép HRC dạng tấm, cuộn, khổ và độ dày, HRC được hiểu là thép cuộn cán nóng (Hot Rolled Coil). Trong khi đó, nếu HRC đi kèm một con số như 58 HRC và được dùng để nói về độ cứng của dao hoặc bề mặt vật liệu, thì đây là thang đo độ cứng Rockwell C. Hai khái niệm này hoàn toàn khác nhau và cần được phân biệt rõ khi tìm hiểu về thép HRC.
Đặc điểm nhận biết thép cuộn cán nóng hrc
Bạn có thể nhận ra thép cuộn cán nóng bằng mắt thường qua màu bề mặt và trạng thái mép cuộn. Cụ thể:
- Màu bề mặt: xanh xám, xám đen hoặc ngả xanh rêu, không bóng. Hàng nhập đi đường biển lâu ngày thường ngả vàng nâu do hơi ẩm mặn.
- Lớp vảy cán: bề mặt có màng oxit sần bám chặt (mill scale) hình thành khi thép nguội trong không khí. Lớp này phải được làm sạch trước khi sơn hoặc mạ.
- Dung sai kích thước: thép co lại tự nhiên lúc nguội nên sai lệch độ dày, độ phẳng và chiều rộng lớn hơn thép cán nguội, rõ nhất ở hai mép cuộn.
- Cạnh biên: mép cuộn thường hơi bo tròn hoặc xù xì nếu chưa qua nguyên công cắt biên.
- Dạng cung ứng: giao theo cuộn nguyên, hoặc đã được xả thành thép tấm theo khổ và độ dày tiêu chuẩn.
Về quy cách, dải thông số phổ biến trên thị trường Việt Nam như sau:
| Thông số | Dải phổ biến | Ý nghĩa khi đặt gia công |
|---|---|---|
| Độ dày | 1,2 - 25,4 mm | Quyết định chọn cắt laser, plasma hay cắt gas; ảnh hưởng trực tiếp bán kính chấn tối thiểu. |
| Khổ rộng | 1.000 - 2.000 mm | Quyết định cách sắp xếp chi tiết trên tấm để giảm phôi thừa. |
| Trọng lượng cuộn | Vài tấn đến hàng chục tấn | Liên quan đến năng lực máy xả cuộn và phương tiện bốc dỡ tại công trình. |
| Trạng thái bề mặt | Còn vảy cán hoặc đã tẩy gỉ | Hàng đã tẩy gỉ cho đường cắt sạch hơn và bám sơn tốt hơn. |
Phân biệt thép HRC và thép CRC
Điểm khác biệt gốc rễ giữa HRC và CRC nằm ở nhiệt độ cán: HRC cán nóng trên nhiệt độ tái kết tinh, còn CRC được cán tiếp ở nhiệt độ phòng từ chính cuộn HRC đã tẩy gỉ. Chính bước cán nguội đó tạo ra bề mặt bóng mịn, dung sai chặt nhưng đồng thời làm thép biến cứng và đắt hơn.
| Tiêu chí | Thép HRC (cán nóng) | Thép CRC (cán nguội) |
|---|---|---|
| Bề mặt | Sần, có vảy cán, màu xanh xám | Nhẵn bóng, sáng màu, sạch dầu mỡ |
| Dung sai độ dày | Rộng hơn, dao động theo vị trí trên cuộn | Chặt, ổn định trên toàn cuộn |
| Độ dày thông dụng | Từ khoảng 1,2 mm trở lên, làm được hàng dày | Tập trung ở nhóm mỏng, thường dưới 3 mm |
| Ứng suất dư | Thấp, ít cong vênh sau khi cắt gọt | Cao hơn do biến cứng nguội |
| Giá thành | Thấp hơn trong cùng mác thép | Cao hơn do thêm công đoạn xử lý |
| Phù hợp cho | Kết cấu chịu lực, bản mã, bệ máy, bồn bể, sàn thao tác | Vỏ thiết bị, tủ điện mỏng, chi tiết cần bề mặt đẹp |
Các mác thép HRC phổ biến tại Việt Nam
Cùng là thép cuộn cán nóng nhưng mỗi mác thép có thành phần hóa học và giới hạn chảy khác nhau, dẫn tới khả năng chấn, hàn và chịu tải khác nhau. Dưới đây là các mác bạn sẽ gặp nhiều nhất khi đọc chứng chỉ vật liệu:
| Mác thép | Tiêu chuẩn | Thường dùng cho |
|---|---|---|
| SPHC | JIS G3131 (Nhật) | Thép mềm, dễ dập và chấn; làm ống hàn, thép hộp, chi tiết tạo hình. |
| SS400 | JIS G3101 (Nhật) | Kết cấu thông dụng, bản mã, dầm sàn, khung giá đỡ; dễ hàn. |
| Q235B | GB/T 700 (Trung Quốc) | Kết cấu phổ thông, tương đương gần với SS400 trong nhiều hạng mục. |
| A36 | ASTM A36 (Mỹ) | Kết cấu công trình theo hồ sơ thiết kế Mỹ, cầu trục, sàn công tác. |
| SAPH440 | JIS G3113 | Thép dập vuốt độ bền cao cho khung gầm, chi tiết ô tô, thùng xe. |
Khi hồ sơ thiết kế chỉ ghi chung chung là "thép tấm dày 10 mm", bạn nên hỏi lại đơn vị thiết kế về mác thép yêu cầu. Việc chốt mác thép ngay từ khâu bóc tách giúp tránh tình huống chi tiết đã cắt xong nhưng không được nghiệm thu vì sai chứng chỉ vật liệu.
Ưu điểm của thép cuộn cán nóng HRC
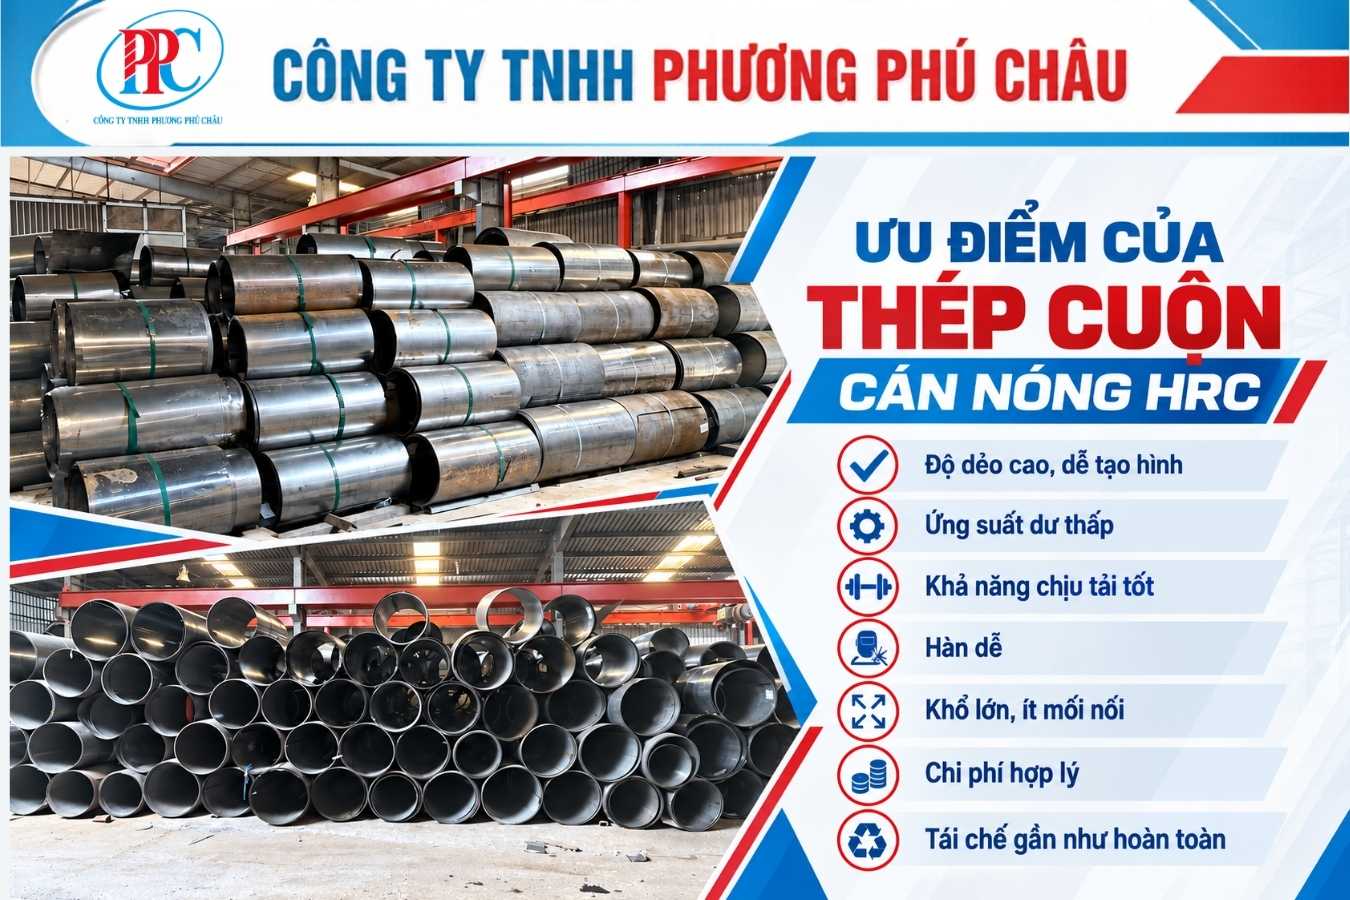
Ưu điểm lớn nhất của thép cuộn cán nóng là sự cân bằng hiếm có giữa độ dẻo, khả năng chịu lực và chi phí, nhờ đó vật liệu này vừa dễ gia công vừa đủ bền cho hạng mục kết cấu. Những lợi thế cụ thể gồm:
- Độ dẻo cao, dễ tạo hình: tổ chức kim loại được sắp xếp lại ở nhiệt độ cao nên thép chịu uốn, chấn, dập mà ít nứt mép, kể cả với bán kính chấn nhỏ.
- Ứng suất dư thấp: vì nguội dần có kiểm soát thay vì bị ép cứng ở nhiệt độ phòng, chi tiết ít bị vênh sau khi cắt rời khỏi tấm - yếu tố quyết định với chi tiết dài như thanh giằng hay bản đế.
- Khả năng chịu tải tốt: ở cùng độ dày, thép cán nóng đủ sức làm bệ máy, dầm sàn, chân đế thiết bị mà không cần thêm gân tăng cứng.
- Hàn dễ: nhóm mác cacbon thấp như SPHC, SS400, Q235B hàn được bằng que hàn thông dụng, không đòi hỏi quy trình nhiệt phức tạp.
- Khổ lớn, ít mối nối: khổ rộng tới 2.000 mm cho phép cắt trọn chi tiết lớn trên một tấm, giảm số đường hàn và giảm rủi ro biến dạng khi hàn.
- Chi phí hợp lý: bỏ qua công đoạn tẩy gỉ hóa chất và cán nguội nên giá thành thấp hơn rõ rệt so với cùng mác thép ở dạng cán nguội.
- Tái chế gần như hoàn toàn: phôi thừa, ba via và chi tiết hỏng đều thu hồi bán phế liệu được, giúp bù lại một phần chi phí vật tư.
Hạn chế bạn cần tính trước
Thép cán nóng có bốn điểm yếu cần được xử lý ngay từ khâu thiết kế chứ không phải khi ra hàng mới phát hiện. Thứ nhất là bề mặt thô và có vảy cán, nên nếu chi tiết lộ ra ngoài hoặc phải sơn phủ thì bạn cần cộng thêm công phun cát hoặc mài bề mặt vào dự toán. Thứ hai là dung sai độ dày rộng, khiến chi tiết lắp ghép khít như mặt bích hoặc bạc chặn dễ bị kênh nếu bản vẽ không ghi rõ dung sai cho phép.
Thứ ba, thép cán nóng không phù hợp cho chi tiết đòi hỏi độ chính xác rất cao như khuôn mẫu hay chi tiết máy tinh xảo; những hạng mục này nên dùng thép cán nguội hoặc thép tấm đã qua phay tinh. Thứ tư, dù lớp vảy cán che chắn tạm thời, thép cán nóng vẫn bị oxy hóa khi để lâu nơi ẩm ướt hoặc gần khu vực nhiễm mặn. Vì vậy nếu chưa gia công ngay, bạn nên kê pallet cao ráo, phủ bạt và tham khảo cách bảo quản thép tránh gỉ sét để hạn chế hao hụt vật tư.
Ứng dụng của thép HRC
Thép HRC được dùng nhiều nhất để cán thép ống - thép hộp, sau đó là kết cấu nhà xưởng, nguyên liệu cán nguội và tôn mạ, chi tiết ô tô, bồn bể công nghiệp và sàn chịu lực. Mỗi nhóm ứng dụng lại đòi hỏi mác thép và độ dày khác nhau, nên phần dưới đây đi vào từng nhóm cụ thể.
Sản xuất thép ống và thép hộp
Đây là ứng dụng tiêu thụ sản lượng thép cuộn cán nóng lớn nhất. Cuộn HRC được đưa vào máy xẻ băng để chia thành các dải hẹp đúng chu vi ống cần tạo, sau đó chạy qua cụm trục ép cuộn tròn hoặc định hình vuông, rồi hàn dọc thân bằng công nghệ hàn điện trở cao tần. Sản phẩm thu được phục vụ giàn giáo, khung kèo, đường ống dẫn chất lỏng và hệ giá đỡ trong nhà máy.
Kết cấu thép, bản mã và nhà xưởng
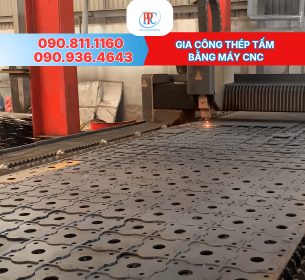
Trong nhà thép tiền chế, thép cán nóng xuất hiện ở hầu hết chi tiết chịu lực: bụng và cánh dầm tổ hợp, bản mã chân cột, mặt bích nối dầm, sườn gia cường và bản đế. Các chi tiết này được cắt theo biên dạng trên bản vẽ, khoan hoặc đột lỗ bu lông rồi chuyển sang tổ hợp hàn. Vì bản mã và mặt bích ảnh hưởng trực tiếp đến độ khít khi lắp dựng ngoài công trường, nhóm chi tiết này thường được ưu tiên gia công bằng cắt CNC laser thép tấm thay vì cắt tay.
Nguyên liệu cho thép cán nguội và tôn mạ
Các nhà máy cán nguội lấy chính cuộn HRC mác mềm, cacbon thấp làm đầu vào. Cuộn được tẩy gỉ bằng axit để bóc lớp vảy cán, cán tiếp ở nhiệt độ phòng xuống độ dày mỏng hơn, rồi chuyển qua dây chuyền mạ kẽm, mạ hợp kim nhôm kẽm và sơn màu. Nói cách khác, tấm tôn lợp mái hay vách ngăn bạn thấy trên công trình đều bắt nguồn từ một cuộn thép cán nóng.
Ô tô, container và thùng xe
Ngành vận tải dùng thép cán nóng cho khung gầm, sàn xe tải, chi tiết hệ thống treo và vỏ thùng container. Lý do nằm ở khả năng hấp thụ xung lực: khi va chạm, thép dẻo biến dạng và tiêu tán năng lượng thay vì gãy giòn, nhờ đó bảo vệ khoang hành khách tốt hơn. Trước khi lắp ráp, các chi tiết này luôn được làm sạch bề mặt rồi sơn chống gỉ và sơn màu.
Bồn bể, sàn công tác và thiết bị công nghiệp
Trong nhà máy, thép cán nóng được cuốn thành thân bồn chứa, cắt thành tấm lót sàn cho khu vực xe nâng chạy qua, làm vỏ máy dập, thân băng tải và bệ đặt thiết bị. Với bệ máy, ưu điểm ứng suất dư thấp phát huy rất rõ: bệ ít cong vênh sau khi hàn và gia công nên máy chạy êm, giảm rung khi vận hành liên tục. Ngoài ra, thép cán nóng mác đặc biệt bổ sung nguyên tố hợp kim chống ăn mòn còn được cán dày để làm vỏ tàu, boong tàu và chân đế giàn khoan.
Quy trình gia công thép cuộn cán nóng HRC
Gia công thép cuộn cán nóng đi qua hai chặng: chuyển cuộn thành tấm phẳng đúng quy cách, rồi từ tấm cắt gọt và tạo hình thành chi tiết theo bản vẽ. Hiểu rõ hai chặng này giúp bạn biết mình đang mua vật tư hay đang mua dịch vụ gia công, từ đó hỏi báo giá đúng hạng mục.
Chặng 1: Từ cuộn HRC thành thép tấm
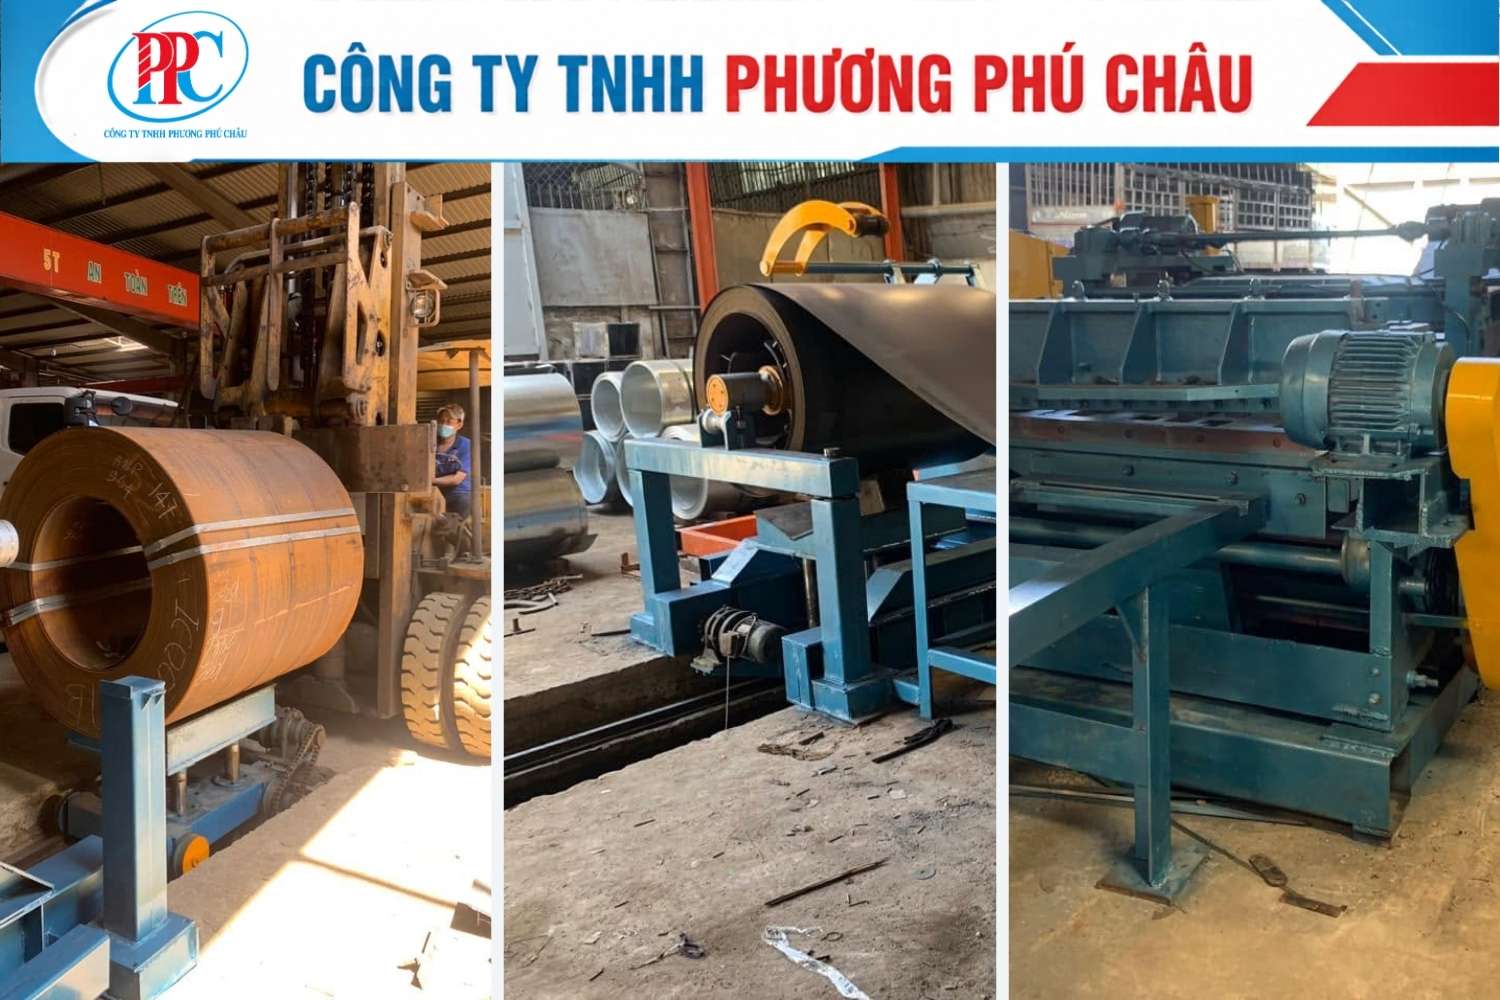
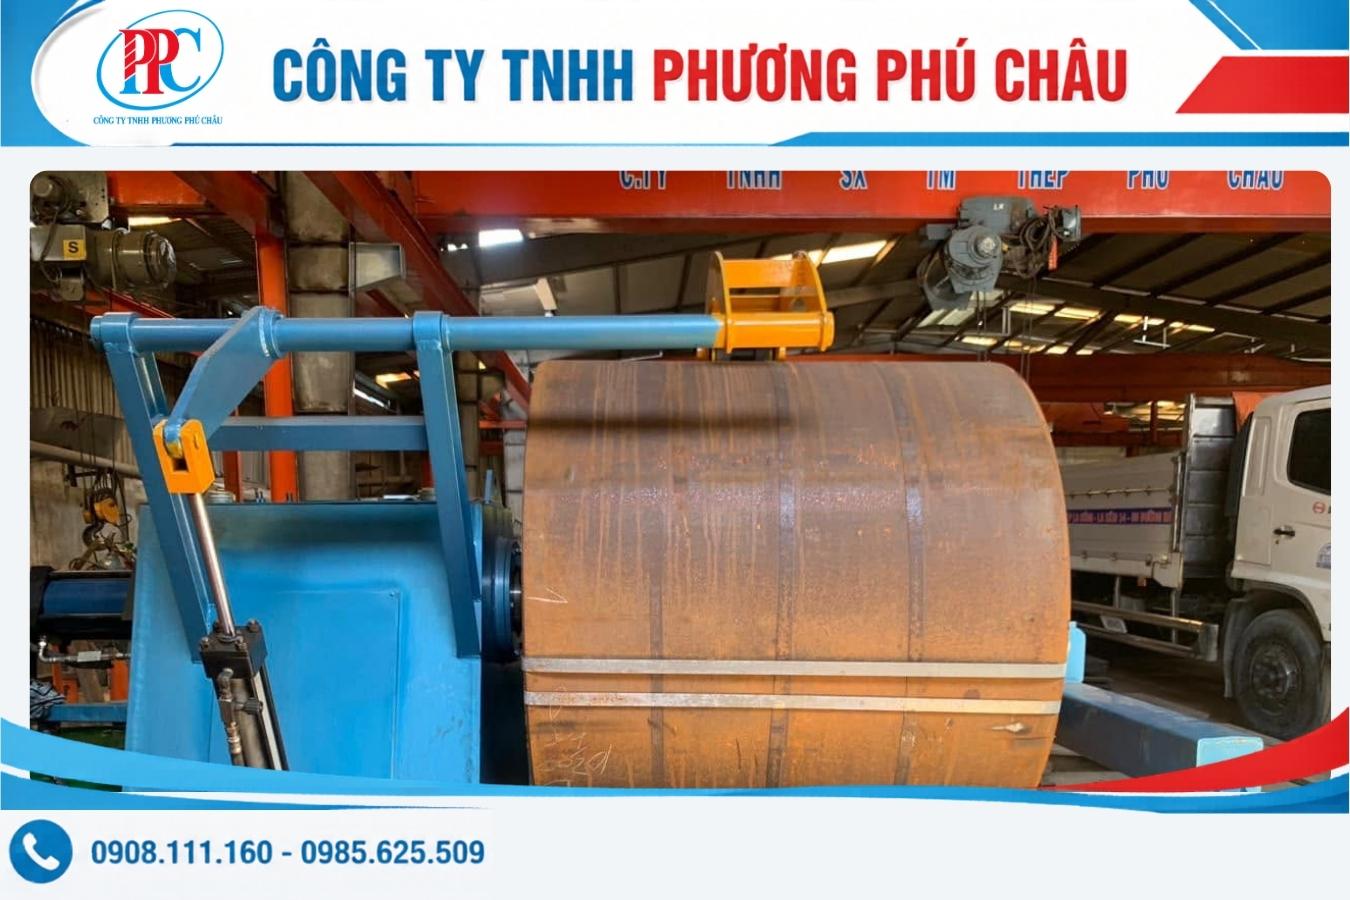
Cuộn thép được đưa lên giá xả, bung dần qua cụm con lăn nắn phẳng để triệt tiêu độ cong do quấn cuộn, sau đó cắt ngang thành tấm theo chiều dài yêu cầu hoặc xẻ dọc thành dải hẹp. Bước nắn phẳng rất quan trọng: tấm càng phẳng thì chi tiết cắt ra càng đúng kích thước và càng ít phải nắn lại sau này. Sản phẩm của chặng này chính là thép tấm theo khổ và độ dày tiêu chuẩn mà bạn thấy trong kho vật tư.
Chặng 2: Từ thép tấm thành chi tiết theo bản vẽ
Ở chặng này, tấm thép đi qua các công đoạn được chọn theo yêu cầu của từng chi tiết:
| Công đoạn | Làm gì | Khi nào cần |
|---|---|---|
| Cắt theo biên dạng | Cắt laser, plasma hoặc cắt gas theo file DXF/DWG | Chi tiết có hình dạng phức tạp, lỗ bu lông, đường cong |
| Chấn - uốn tạo hình | Gập tấm theo góc và bán kính yêu cầu trên máy chấn | Máng, vỏ tủ, nắp che, thanh chữ U/V/L |
| Đột lỗ | Tạo lỗ tròn, oval, lỗ ren hàng loạt | Chi tiết lặp lại nhiều lỗ cùng kích thước |
| Bo cạnh, xử lý mép | Mài ba via, vê tròn cạnh sắc sau khi cắt | Chi tiết người vận hành chạm vào, chi tiết cần sơn phủ đều |
| Làm sạch bề mặt | Phun cát hoặc mài bóc lớp vảy cán | Trước khi sơn, mạ hoặc hàn kết cấu quan trọng |
Thứ tự thực hiện cũng cần cân nhắc. Với chi tiết vừa có lỗ vừa có đường chấn, lỗ nằm quá sát đường gập dễ bị kéo méo khi chấn thép tấm, nên nhiều trường hợp phải chấn trước rồi mới khoan lỗ. Đây là chi tiết kỹ thuật nên trao đổi với xưởng ngay lúc gửi bản vẽ, thay vì để phát hiện khi hàng đã cắt xong.
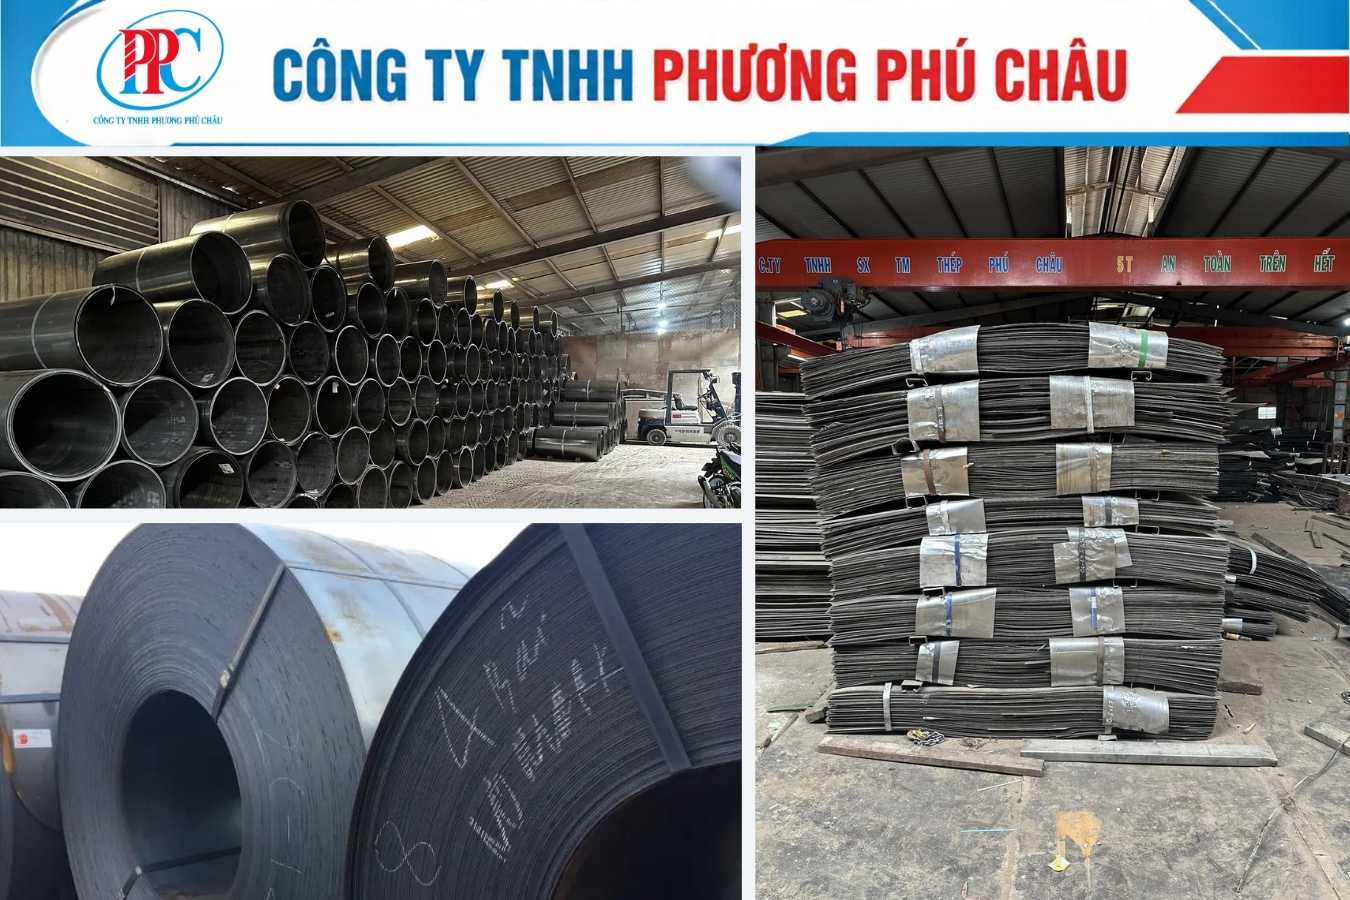
*Lưu ý: Thép cán nóng HRC có lớp vảy cán, chiều thớ và dung sai độ dày có thể ảnh hưởng đến quá trình cắt, chấn và hàn; vì vậy cần lựa chọn thông số gia công phù hợp. Với chi tiết dài, hẹp hoặc yêu cầu lắp khít, nên tính đến độ cong sau cắt và dung sai thực tế để hạn chế sai lệch, phải làm lại.
Checklist thông tin cần gửi khi đặt gia công
Gửi đủ sáu nhóm thông tin sau, bạn sẽ nhận được báo giá nhanh và hạn chế phát sinh khi nghiệm thu:
- File bản vẽ: DXF hoặc DWG cho chi tiết cắt; kèm PDF có ghi kích thước để đối chiếu.
- Mác thép và độ dày: ví dụ SS400 dày 10 mm; nếu chưa chốt, mô tả điều kiện làm việc để được tư vấn.
- Số lượng và tiến độ: số lượng từng mã chi tiết và mốc thời gian cần nhận hàng.
- Yêu cầu gia công kèm theo: có chấn không, góc bao nhiêu, có cần đột lỗ, bo cạnh hay làm sạch bề mặt.
- Dung sai và bề mặt: dung sai kích thước chấp nhận được, yêu cầu về mép cắt, có sơn phủ sau hay không.
- Địa điểm giao hàng: địa chỉ, giờ nhận hàng và điều kiện bốc dỡ tại kho.
Liên hệ đặt gia công thép HRC
Bạn có thể liên hệ Phương Phú Châu qua hotline hoặc email để gửi bản vẽ và nhận tư vấn chọn vật liệu, sau đó nhận báo giá cho từng mã chi tiết. Phương Phú Châu cung cấp thép tấm, thép la và nhận gia công thép tấm theo bản vẽ gồm cắt, chấn, CNC laser, bo cạnh và cắt bản mã cho khách hàng tại TP.HCM, Long An, Tây Ninh, Bình Dương, Đồng Nai và khu vực lân cận.
Quy trình làm việc gồm năm bước:
- Bước 1 - Gửi yêu cầu: bạn gửi bản vẽ, mẫu cũ hoặc mô tả chi tiết cần làm qua hotline, Zalo hoặc email.
- Bước 2 - Bóc tách và tư vấn: bộ phận kỹ thuật kiểm tra file, xác nhận mác thép, độ dày, dung sai và phương án gia công phù hợp.
- Bước 3 - Báo giá: báo giá theo từng mã chi tiết, nêu rõ hạng mục vật tư và hạng mục gia công để bạn dễ đối chiếu.
- Bước 4 - Triển khai sản xuất: xả cuộn hoặc lấy tấm theo quy cách, cắt, chấn, đột lỗ, bo cạnh theo đúng bản vẽ đã chốt.
- Bước 5 - Kiểm tra và bàn giao: đối chiếu kích thước với bản vẽ trước khi đóng gói và giao hàng theo địa chỉ đã thống nhất.
Nếu bạn chưa có bản vẽ kỹ thuật mà chỉ có chi tiết cũ đã hỏng, bạn vẫn có thể gửi ảnh kèm kích thước đo được để bộ phận kỹ thuật dựng lại file trước khi gia công.
FAQ - Các câu hỏi liên quan thép HRC
Thép HRC và thép CRC khác nhau như thế nào?
Khác nhau ở nhiệt độ cán và hệ quả kéo theo. HRC cán ở nhiệt độ trên 900°C nên bề mặt thô, dung sai rộng, độ dẻo cao và giá thấp hơn; CRC được cán tiếp ở nhiệt độ phòng từ cuộn HRC nên bề mặt nhẵn bóng, dung sai chặt, độ cứng cao hơn và giá cao hơn.
Thép HRC có bị gỉ không?
Có. Thép cuộn cán nóng vẫn bị oxy hóa khi tiếp xúc lâu với không khí ẩm hoặc môi trường nhiễm mặn, đặc biệt sau khi lớp vảy cán bị bong không đều. Bạn nên kê pallet cao ráo, che chắn khi lưu kho và sơn chống gỉ hoặc mạ sau khi gia công xong.
Thép HRC có phải là đơn vị đo độ cứng không?
Không, đó là hai khái niệm trùng ký hiệu. Trong ngành vật liệu tấm, HRC là Hot Rolled Coil - thép cuộn cán nóng. Còn HRC trong "58 HRC" là thang đo độ cứng Rockwell C, thường dùng cho dao cắt, khuôn dập và chi tiết đã qua tôi.
Thép HRC dày bao nhiêu và khổ rộng bao nhiêu?
Trên thị trường Việt Nam, thép cuộn cán nóng phổ biến ở độ dày 1,2 - 25,4 mm và khổ rộng 1.000 - 2.000 mm. Quy cách thực tế còn phụ thuộc nhà sản xuất và lô hàng, nên bạn hãy xác nhận tồn kho trước khi chốt bản vẽ triển khai.
Nên chọn mác thép HRC nào cho kết cấu nhà xưởng?
SS400 và Q235B là hai mác được dùng nhiều nhất cho kết cấu thông dụng nhờ dễ hàn và dễ tìm nguồn. Nếu hồ sơ thiết kế theo tiêu chuẩn Mỹ thì dùng A36, còn chi tiết cần dập vuốt sâu thì cân nhắc SAPH440. Quyết định cuối cùng nên theo chỉ định của đơn vị thiết kế kết cấu.
Mua thép HRC theo cuộn hay đặt cắt tấm theo kích thước thì hợp lý hơn?
Mua nguyên cuộn chỉ hợp lý khi bạn có máy xả cuộn và dùng khối lượng lớn, đều đặn. Với nhu cầu theo công trình hoặc theo đơn hàng, đặt cắt tấm và gia công theo bản vẽ thường tiết kiệm hơn vì bạn không phải trả chi phí lưu kho, nắn phẳng và xử lý phôi thừa.
Kết luận
Thép HRC phù hợp với nhiều nhu cầu sản xuất nhờ đa dạng quy cách, độ dày và khả năng gia công trong các lĩnh vực cơ khí, kết cấu thép và công nghiệp. Khi mua thép HRC, cần kiểm tra rõ mác thép, độ dày, khổ rộng, quy cách cuộn hoặc tấm và tiêu chuẩn sản xuất để lựa chọn đúng vật liệu, hạn chế sai lệch trong quá trình cắt, chấn và hàn. Bạn đang cần báo giá thép HRC theo quy cách cụ thể? Liên hệ ngay để được tư vấn loại thép phù hợp và nhận báo giá nhanh chóng.
THÔNG TIN LIÊN HỆ CÔNG TY TNHH PHƯƠNG PHÚ CHÂU
Hotline: 0908.111.160 - 0985.625.509
Email: hddt.thepphuongphuchau@gmail.com
Website: phuongphuchausteel.com